
Xinliang Machinery holder seg alltid til forretningsfilosofien til "folkorientert, kunde først, ærlig ledelse og vinn-vinn-samarbeid".
Robotmerket kan tilpasses, og den seks-aksiske manipulatoren brukes. Det er egnet for kombinasjon...
Se detaljer
Polyuretanskum produseres ved å måle, blande og dispensere to flytende kjemiske strømmer - en isocyanat- og en polyolblanding - og deretter la den reagerende blandingen utvide seg til en solid, cellulær plast. Den synlige utvidelsen tar sekunder; den indre kjemien fortsetter å bygge styrke i timevis. Alt som betyr noe i den ferdige delen, inkludert tetthet, cellestruktur, isolasjonsverdi og bæreevne, avgjøres i stor grad i de første øyeblikkene etter at de to strømmene kolliderer i blandehodet.
De fleste kjenner resultatet, ikke prosessen: det stive isolasjonslaget på innsiden av en kjøleskapsdør, den fleksible dempingen under et bilsete, den gjennomgående brettet på et bygningstak. Alle følger den samme sekvensen: forberedelse av råmaterialer, nøyaktig måling, høytrykksblanding, dispensering i en form eller på en transportør, ekspansjon og herding.
Polyuretanskum dannes når et isocyanat reagerer med en polyol. Isocyanatts -NCO-gruppe angriper polyolens -OH-gruppe for å danne en uretanbinding, som forbinder korte flytende molekyler til en lang fast polymer. Reaksjonen frigjør varme, og den eksoterme varmen utvider gassen som skaper skummets cellestruktur.
To gassgenererende ruter går parallelt i de fleste formuleringer:
Katalysatorer kontrollerer balansen mellom geleringsreaksjonen og blåsereaksjonen, mens silikonoverflateaktive stoffer stabiliserer voksende celler slik at de ikke kollapser under sin egen vekt. Endre forholdet mellom noen av disse komponentene og skummet skifter fra mykt og fleksibelt til stivt og strukturelt.
En typisk stiv polyuretanskumformulering, uttrykt i deler per 100 deler polyol, ser slik ut:
| Råstoff | Funksjon i reaksjonen | Typiske deler |
|---|---|---|
| Polyol (polyeter) | Polymer ryggraden; definerer fleksibilitet | 100 |
| Isocyanat (MDI) | Kryssbinder polymeren; bygger styrke | 40–60 |
| Syklopentan | Fysisk blåsemiddel; skaper cellene | 10–15 |
| Vann | Kjemisk blåsemiddel; frigjør CO2 | 2–4 |
| Silikon overflateaktivt middel | Stabiliserer cellene under stigningen | 1–2 |
| Amin / tinn katalysatorer | Balanser geldannelse og blåsehastighet | 0,5–2 |
Diagrammet viser et poeng som betyr noe på produksjonsgulvet: Isocyanatinnholdet er bare 40–60 prosent av polyolinnholdet i vekt, men en målefeil på bare 1–2 prosent i hver strøm endrer cellestruktur, tetthet og adhesjon. Det er grunnen til at høytrykksdoseringspumper, i stedet for blandeskovlen, er selve hjertet i en skumlinje.
Cyclopentane fortjener spesiell oppmerksomhet for apparat- og panelskum. Den erstattet esemidler av freontypen fordi den har nesten null ozonnedbrytningspotensial, men den er brannfarlig. Planter blander det derfor inn i polyolen enten på en sikker premix-slip eller gjennom en kontinuerlig cyklopentan forblandingssystem . Leveringsveien for blåsemiddelet er en av de første avgjørelsene en produsent av apparatskum står overfor; vår guide til hvordan velge riktig cyklopentan polyuretan skummende injeksjonsmaskin forklarer hovedalternativene.
 Syklopentan Premix System Manufacturers,ODM/OEM Factory Ningbo Xinliang Machinery Co., Ltd. er Kinas Cyclopentane Premix System-produsenter og ODM/OEM-fabrikk, som produserer engroscykler... Se produkt →
Begge komponentene lagres i temperaturkontrollerte tanker og resirkuleres kontinuerlig for å holde dem jevne. Temperaturen påvirker direkte viskositeten og reaktiviteten: de fleste MDI-baserte systemer holdes mellom 20 og 35 °C. Polyoltanken inneholder vanligvis allerede overflateaktive midler, katalysatorer, vann, og, når en premix-skinne brukes, cyklopentanet.
Høytrykkspumper leverer hver komponent til blandehodet med en kontrollert ytelse og et kontrollert forhold. Moderne maskiner oppgir forholdsnøyaktighet på omtrent ±0,5 til 1 volumprosent. Hvis isocyanatsiden driver høyt, blir skummet sprøtt og kan svir seg i tykke partier; hvis den driver lavt, kollapser cellene og delen mangler strukturell styrke.
Høytrykksmaskiner blandes uten mekanisk røreverk. De to strømmene kommer inn i et lite kammer ved omtrent 120–180 bar og kolliderer front mot front med høy hastighet. Slaget gjør blandingen, og et hydraulisk stempel spyler kammeret etter hvert skudd, slik at rester ikke kan herde inne i hodet.
Reaksjonsvæsken sprøytes inn i en lukket form, en åpen form eller direkte på en transportør. I støpte deler, setter den injiserte mengden - kalt skuddvekten eller pakningsfaktoren - den endelige tettheten. På kontinuerlige slabstock-linjer helles væsken i et bevegelig trau hvor den stiger til en lang blokk.
Når væsken er i ro, tar kjemien over. Blandingen kremer, hever, gelerer og blir klebrig. Stigningskurven nedenfor er typisk for et stivt frittstående skum: rask start, rask lineær vekst, deretter et platå når cellene låses på plass.
Etter platået er skummet kjemisk fast, men fortsatt varmt og mykt. Støpte stive deler fjernes vanligvis innen 5–15 minutter, og delen når nær sin endelige styrke etter ca. 24 timer ved romtemperatur.
Støpte deler er trimmet av blits og sjekket for tomrom; plateblokker kuttes i ark; stive paneler kuttes til, kantes og lamineres ved behov. God rengjøring er viktig her fordi polyuretan-støv og delvis herdet rester er de viktigste forurensningskildene på en skumlinje.
Kjemien er den samme, men oppskriften og utstyret endres med sluttproduktet. Fire varianter dekker det meste av bransjen:
Produksjonsoppsettet følger produktet. For store støpte deler som isolasjonsplater, en platespiller skum injeksjon molding maskin produksjonslinje indekserer støpeformer gjennom fyllings-, herde- og fjerningsstasjoner slik at injeksjonshodet aldri venter på en form. For kontinuerlige stive paneler passer en H-type eller ringformet linje bedre. Enkel maskindrift forblir økonomisk for små batcher og spesialtilpassede deler.
 Produksjonslinjeprodusenter av platespillerskuminjeksjonsmaskiner, ODM/OEM-fabrikk Ningbo Xinliang Machinery Co., Ltd. er Kinas produksjonslinjeprodusenter for platespillerskuminjeksjonsmaskiner og ODM/OEM-fabrikk, produserer... Se produkt →
Tre utstyrsdeler definerer et polyuretanskumanlegg: injeksjonsmaskinen, premix- eller blandingssystemet og produksjonslinjen.
Injeksjonsmaskinen måler og blander kjemikaliene ved høyt trykk. To-komponent maskiner håndterer det store flertallet av bruksområder; trekomponentmaskiner legger til en tredje strøm for flammehemmere, fargestoffer eller spesielle polyolblandinger. Ningbo Xinliang maskineri to-komponent polyuretan høytrykkskummende injeksjonsmaskin er et typisk eksempel på denne klassen, med doseringsnøyaktighet og blandetrykk overvåket på hvert skudd. Hvis du er ny i kategorien, start med vår forklaring av hva en polyuretan høytrykkskummende injeksjonsmaskin er .
 Produsenter av to-komponent polyuretan høytrykkskummende injeksjonsmaskiner Ningbo Xinliang Machinery Co., Ltd. er Kina-produsenter av to-komponent polyuretan høytrykkskummende injeksjonsmaskiner og ODM/OEM... Se produkt →
Premix-systemet tar esemidlet og blander det trygt inn i polyolen, slik at injeksjonsmaskinen alltid mottar en jevn batch. Produksjonslinjen organiserer formsyklusen: en dreieskive for mange små former i rotasjon, en H-type linje for store stive paneler, eller en ringformet linje for kontinuerlige laminerte plater. Den riktige kombinasjonen avhenger av delstørrelse, produksjonsvolum og timeproduksjonen du trenger å holde.
Fem variabler skiller et rent, jevnt hevet skum fra en avvist batch: forholdsnøyaktighet, komponenttemperatur, blandetrykk, formtemperatur og råvarekonsistens.
Temperatur er den enkleste variabelen å feile fordi den endrer kremtiden - intervallet mellom injeksjon og starten av ekspansjonen. Den typiske trenden for et MDI-system er vist nedenfor: ettersom komponenttemperaturen stiger, reduseres kremtiden nesten lineært. Leverandører av skumkjemikalier oppgir vanligvis kremtider i området 4–12 sekunder for skapsystemer, avhengig av formulering og prosesstemperatur.
Blandetrykk er operatørens tidlige varslingssystem: et trykkfall ved blandehodet betyr vanligvis en slitt dyse, et tilsmusset kammer eller en pumpe som mister slag. Forholdsdrift, forurenset råmateriale og en fuktig polyolbatch vises alle i cellestrukturen før en laboratorietest er ferdig. For en nærmere titt på hver variabel, les vår oversikt over hvilke faktorer påvirker kvaliteten på injeksjon av polyuretanskum .
Polyuretanskum er laget av et isocyanat (vanligvis MDI eller TDI) og en polyol, pluss vann eller et fysisk esemiddel, overflateaktive stoffer og katalysatorer. Isocyanatet reagerer med polyolen for å danne polymeren, mens esemidlet lager cellene.
Stivt skum er lukkede celler, tett og dimensjonsstabilt; den brukes til termisk isolasjon i kjøleskap og bygningspaneler. Fleksibelt skum er åpne celler og mykt; den brukes til madrasser, møbler og kjøretøyseter.
Syklopentan is the physical blowing agent in modern rigid foam. It evaporates inside the reacting mixture and expands the cells, giving refrigerator and panel foam high insulation value without the ozone-depleting gases used in older processes.
Den synlige stigningen avsluttes innen omtrent to minutter. Støpte deler kan fjernes fra formen på 5 til 15 minutter, men polymeren fortsetter å tverrbinde, og full dimensjonsstabilitet tar vanligvis 24 timer eller lenger.
Ja. Fleksibelt skumavfall kan kuttes og limes inn i rebond teppeunderlag. Stivt skum kan males til fyllstoff eller depolymeriseres gjennom glykolyse for å gjenvinne polyoler til nytt skum.
Det er en maskin som måler to eller flere væskekomponenter med høytrykkspumper, blander dem ved å støte i et blandehode, og sprøyter den reagerende blandingen inn i en form eller på en transportør, hvor den ekspanderer til skum.

Robotmerket kan tilpasses, og den seks-aksiske manipulatoren brukes. Det er egnet for kombinasjon...
Se detaljer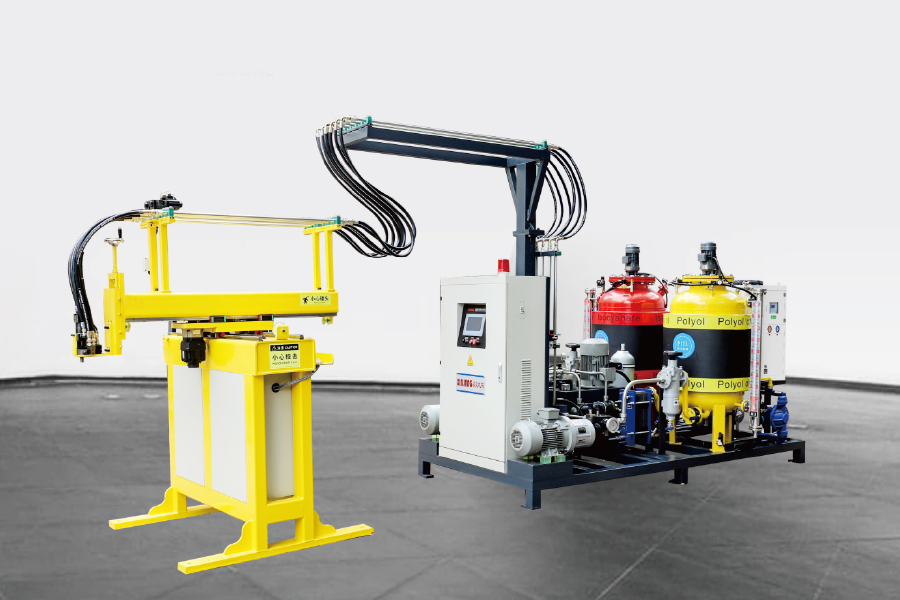
Gjennom Servo Motor Control, ved bruk av en tre-akset-manipulator, programmering av programmet, k...
Se detaljer
Konvensjonell polyuretan høyt trykk skummende injeksjonsmaskin bruker en vippearm for 180 ° rotas...
Se detaljer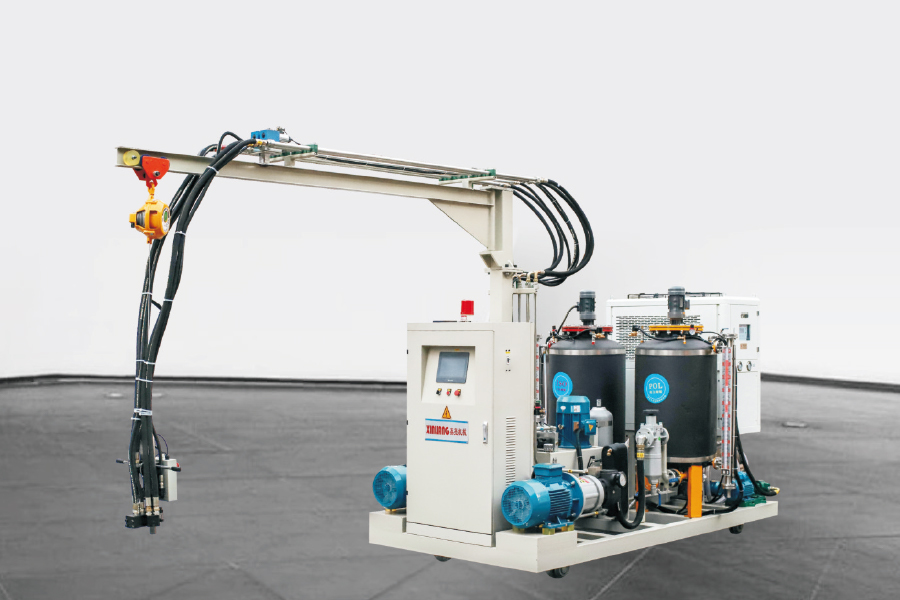
Den to-komponent polyuretan med høyt trykk skummende injeksjonsmaskin med spor har samme konfigur...
Se detaljer
De Tre-komponent polyuretan høyt trykk skummende injeksjonsmaskin har 1 ISO -tank og 2 pol...
Se detaljer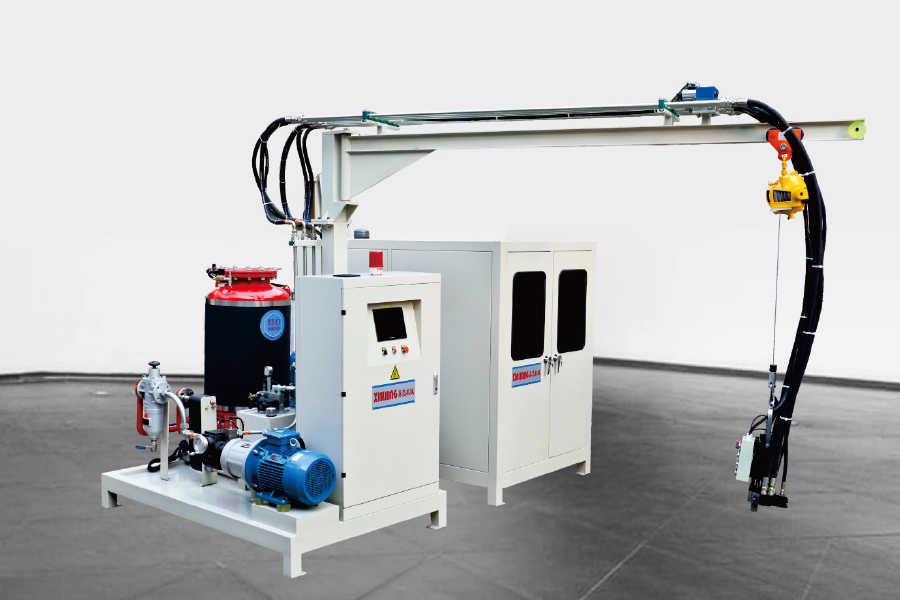
Syklopentan polyuretan høyt trykk skummende injeksjonsmaskin betyr at poly inneholder cyklopentan...
Se detaljer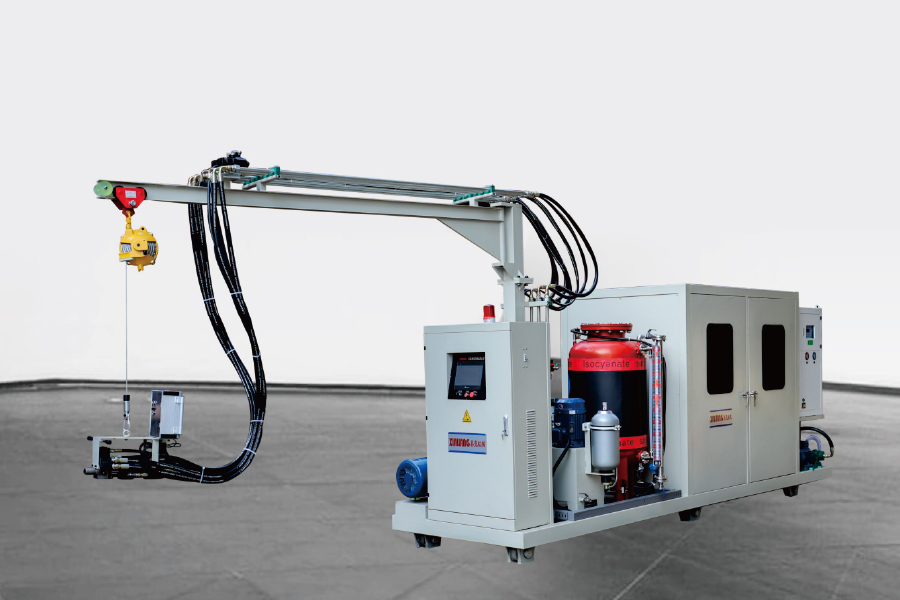
Konfigurasjonen er den samme som skummaskinen med høytrykkshøytrykk. Den eneste forskjellen er at...
Se detaljer
Arbeidsprinsippet i Cyclopentane Premixing System Mål nøyaktig og bland forskjellige polyureta...
Se detaljer