
Xinliang Machinery holder seg alltid til forretningsfilosofien til "folkorientert, kunde først, ærlig ledelse og vinn-vinn-samarbeid".
Robotmerket kan tilpasses, og den seks-aksiske manipulatoren brukes. Det er egnet for kombinasjon...
Se detaljer
Se for deg en kunde som ber om en skumkomponent som må holde en jevn tetthet på 80 kg/m³ over en 20 mm vegg, danne en lukket overflate og passe inn i en 90-sekunders syklus. Kjemien kan gjøre det. Det virkelige spørsmålet er om utstyret, materialleveringen og linjeoppsettet ditt kan holde samme forhold og skuddvekt hver syklus. Tilpasset PU-skumproduksjon bør behandles som et systemproblem: injeksjonsmaskinen, premix-tilnærmingen, formhåndteringen og kvalitetskontrollene må designes sammen i stedet for å settes sammen del for del.
Før du velger en maskin, definer det fysiske målet for delen. Dette betyr å velge mellom fleksibelt, halvstivt og stivt skum, og bestemme om støping eller fabrikkert skjæring er den beste ruten. Disse valgene bestemmer materialfamilien, blåsemidlet og produksjonslinjen som trengs for pålitelig produksjon.
Fabrisert skum starter fra store blokker og kuttes i form. Det er nyttig for lave volumer, enkle geometrier og raske prototyper. Støpt skum bruker et hulrom som matcher den siste delen, noe som gir bedre dimensjonskontroll og lavere arbeidskraft ved gjentatt produksjon. For de fleste spesialtilpassede PU-skumproduksjoner med middels til høye volum, er støpt skum den mer konsistente ruten.
Det mekaniske kravet avgjør vanligvis skumfamilien. Fleksibelt skum absorberer energi og går tilbake til form, noe som gjør det vanlig i sitteplasser og emballasje. Halvstivt skum motstår kompresjon og vises i armlener og beskyttende innlegg. Stivt skum gir isolasjon og strukturell styrke. Hver familie har et annet måltetthetsområde og behandlingsvindu, så det er lurt å fikse denne spesifikasjonen før du diskuterer utstyr.
For repeterbar tilpasset PU-skumproduksjon er høytrykksinjeksjonsmaskinen det sentrale elementet. Det treffer polyol og isocyanat i et lite blandekammer, og skaper en fin dispersjon som reagerer raskt. Skuddvekten styres av målepumper, slik at komponentforholdet holder seg innenfor en smal toleranse fra skudd til skudd.
To-komponent maskiner håndterer polyol og isocyanat, som er nok til mange enkle formuleringer. Når formelen inkluderer en tredje strøm som et flammehemmende middel, fargepasta eller andre harpiks, unngår en tre-komponent enhet manuell forhåndsblanding og reduserer variasjon. A tre-komponent høytrykks skummende injeksjonsmaskin er et praktisk valg når du trenger stabil multistream-tilsetning.
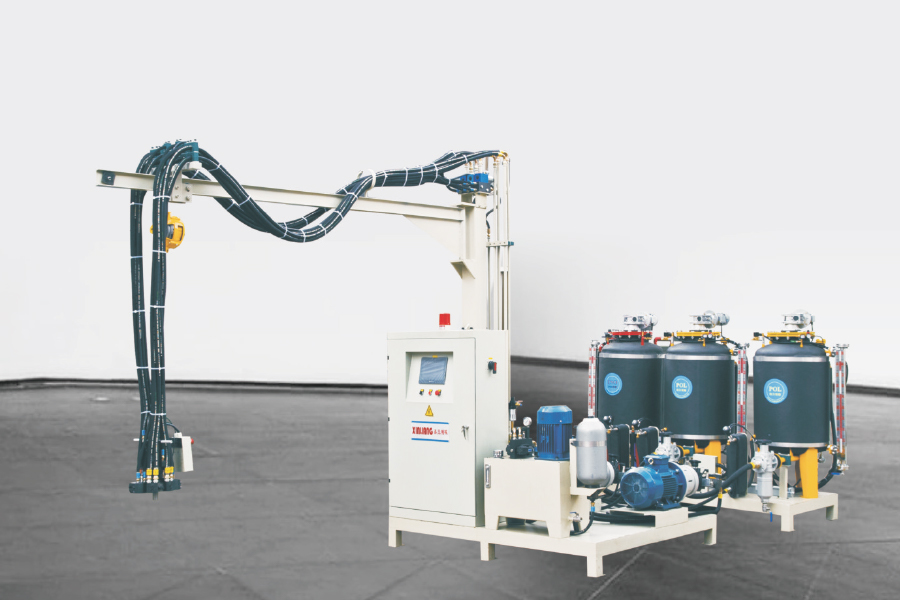 Tre-komponent polyuretan høytrykkskummende injeksjonsmaskin Ningbo Xinliang Machinery Co., Ltd. er Kina-produsenter av tre-komponent polyuretan høytrykkskummende injeksjonsmaskiner og ODM/O... Se produkt →
Høytrykksmaskiner bruker selvrensende blandehoder, som hindrer herdet materiale i å påvirke neste skudd. Likevel bør blandingshodestørrelse, skuddområde og komponentviskositetsgrenser kontrolleres mot den faktiske formuleringen. For å forstå hvordan hver modul passer sammen, hjelper det å gå gjennom hovedkomponentene i en produksjonslinje for polyuretanskum før du diskuterer tilpassede modifikasjoner.
Mange tilpassede PU-skumprodukter for isolasjon, kjøling og bygningspaneler bruker cyklopentan som blåsemiddel. Den har null ozonnedbrytende potensial og lavt globalt oppvarmingspotensial sammenlignet med eldre HFK- eller HCFC-systemer. Fordi cyklopentan er brannfarlig, må produksjonsmiljøet og premix-utstyret designes for sikkerhet fra starten av.
Direkte injeksjon av cyklopentan er mulig, men et forblandingssystem blander esemidlet inn i polyolen under kontrollert trykk og temperatur før det når blandehodet. Dette forbedrer homogeniteten og unngår doseringsfeil. Det forenkler også injeksjonsmaskinens layout, fordi linjen da kun håndterer to eller tre stabile komponentstrømmer. En riktig størrelse cyklopentan forblandingssystem lar deg beholde formuleringens konsistens samtidig som du opprettholder en tryggere driftskonvolutt.
 Cyclopentane Premix System-produsenter, ODM/OEM-fabrikk Ningbo Xinliang Machinery Co., Ltd. er Kinas Cyclopentane Premix System-produsenter og ODM/OEM-fabrikk, som produserer engroscykler... Se produkt →
Ikke alle tetninger, slanger eller doseringspumper er kompatible med cyklopentan. I et tilpasset oppsett, spesifiser at alle fuktede deler er klassifisert for blåsemiddelet og at tanken og forblandingsområdet inkluderer gassdeteksjon og ventilasjon. Hvis du fortsatt vurderer maskinalternativer, kan du sammenligne de viktigste valgpunktene i denne veiledningen med å velge riktig cyklopentan polyuretan skummende injeksjonsmaskin .
Når maskinen og materialet er definert, er den neste store avgjørelsen hvordan støpeformer beveger seg gjennom injeksjonsstasjonen. Linjeoppsettet bestemmer syklustid, arbeidsbehov og gulvplasseffektivitet.
En ring- eller ringtransportør håndterer svært høy ytelse med mange formbærere. En H-type linje gir et rett, dobbeltsidig arbeidsområde som gir fleksibilitet for store eller uregelmessige deler. En dreieskivelinje organiserer former på en roterende plattform, slik at ett injeksjonshode kan betjene flere stasjoner med et lite fotavtrykk. Mange produsenter med middels til høy ytelse velger en platespiller skum injeksjon maskin produksjonslinje fordi den balanserer syklustid, automatisering og gulvplasseffektivitet.
 Produksjonslinjeprodusenter av platespillerskuminjeksjonsmaskiner, ODM/OEM-fabrikk Ningbo Xinliang Machinery Co., Ltd. er Kinas produksjonslinjeprodusenter for platespillerskuminjeksjonsmaskiner og ODM/OEM-fabrikk, produserer... Se produkt →
Det isometriske diagrammet nedenfor viser en typisk platespilleroppsett. Former indekseres rundt det roterende bordet mens injeksjonshodet forblir på fyllestasjonen; operatører eller roboter kan utføre etterbehandling og avforming på motsatt side.
Radardiagrammet nedenfor sammenligner dreieskive, H-type og ringformede oppsett på fem praktiske kriterier. Rangeringene er illustrative og bør gis på nytt for dine spesifikke formstørrelser og produksjonsmål.
Kvalitetsproblemer viser seg vanligvis som tetthetsvariasjoner, hulrom i overflaten eller dårlig cellestruktur. Tre kontroller betyr mest: materialtemperatur, forholdsnøyaktighet og skuddvekt. Et avvik på bare noen få gram i et skudd på ett kilo kan endre tettheten med flere kilo per kubikkmeter, så målesystemet og dets kalibrering fortjener jevn oppmerksomhet.
Omtrentlig tetthetsmål for hovedskumgruppene er vist nedenfor. Behandle disse som generell veiledning i stedet for endelige spesifikasjoner, fordi den faktiske rekkevidden avhenger av råmaterialesystemet og delens geometri.
Hvert defekt skudd koster materiale, rengjøringstid og produksjonskapasitet. Stabilisering av målesystemet reduserer avfall, og automatiserte linjer forbedrer reproduserbarheten. Diagrammet nedenfor illustrerer hvordan enhetskostnadene vanligvis faller når volumet øker, spesielt når en automatisert platespillerlinje erstatter et enkeltmaskinoppsett.
For praktiske trinn for å redusere skrot, les hvordan redusere materialavfall med 30 % i PU-skumbehandling . De største gevinstene kommer vanligvis fra stabil måling og bedre operatørdisiplin, ikke fra å endre formuleringen.
Et tilpasset oppsett er mer enn injeksjonsmaskinen. Den inkluderer premix-stasjonen, linjeoppsett, kontrollsystem og sikkerhetsutstyr. Før du bestiller, definer produksjonseffekt, formstørrelser, materialsystem og lokale sikkerhetskrav. Sammenligningen nedenfor er et enkelt utgangspunkt, ikke en erstatning for en prosessprøve.
| Produksjonstilnærming | Typisk utgang | Konsistens | Automatisering Level |
|---|---|---|---|
| Enkel høytrykksmaskin med manuell formbæring | Lav til middels | Bra per skudd, operatøravhengig | Lav til middels |
| Maskin med XY-akse manipulator | Middels | Veldig bra | Middels |
| Platespiller foam injection line | Høy | Utmerket | Høy |
Sjekk også at leverandøren kan kjøre en test med ditt faktiske materiale og støpeformer. Maskinforholdsnøyaktighet, blandekvalitet, rengjøringstilgang og sikkerhetsfunksjoner for brennbare blåsemidler er viktigere enn den maksimale pumpekapasiteten på dataarket.
Med standard måle- og blandeutstyr kan skumtettheten justeres over et bredt område. Stivt isolasjonsskum starter ofte rundt 25–70 kg/m³, mens integralskinnskum kan nå 700 kg/m³ eller mer. Det nøyaktige området avhenger av formuleringen av polyol, isocyanat og esemiddel.
Hvis formelen din krever en tredje strøm, for eksempel et flammehemmende middel, fargepasta eller en ekstra harpikstank, gir en trekomponentmaskin uavhengig forholdskontroll og unngår manuelle forhåndsblandingsfeil.
Syklopentan har null ozonnedbrytende potensial og lavt globalt oppvarmingspotensial, og det fungerer godt i stive og halvstive skum. Et premix-system holder esemidlet skikkelig blandet med polyol før injeksjon, noe som stabiliserer tetthet og termisk ytelse.
Se etter verifisert gjennomstrømning, forholdsnøyaktighet, blandekvalitet, enkel rengjøring, sikkerhetsfunksjoner for brennbare blåsemidler, og produsentens evne til å støtte prosess igangkjøring og reservedelsforsyning.

Robotmerket kan tilpasses, og den seks-aksiske manipulatoren brukes. Det er egnet for kombinasjon...
Se detaljer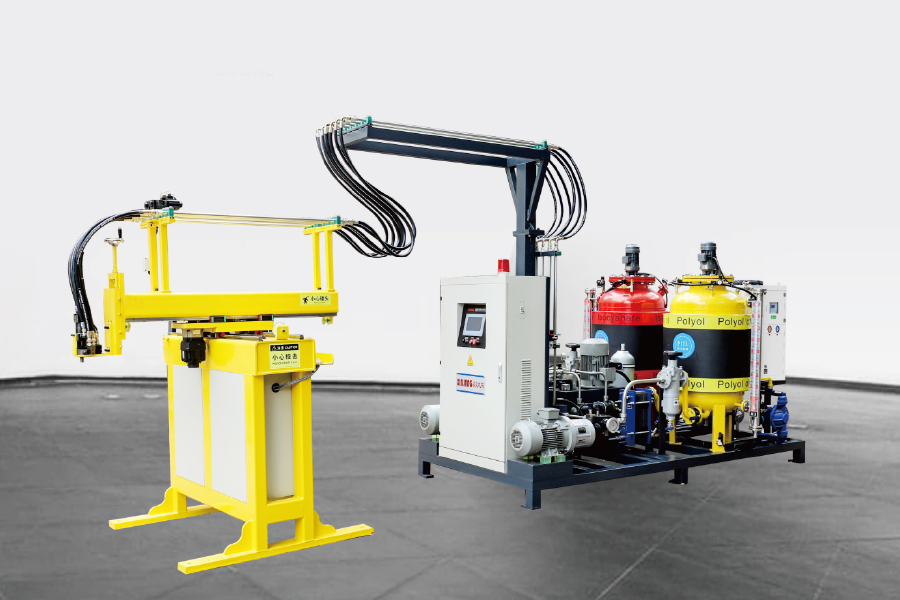
Gjennom Servo Motor Control, ved bruk av en tre-akset-manipulator, programmering av programmet, k...
Se detaljer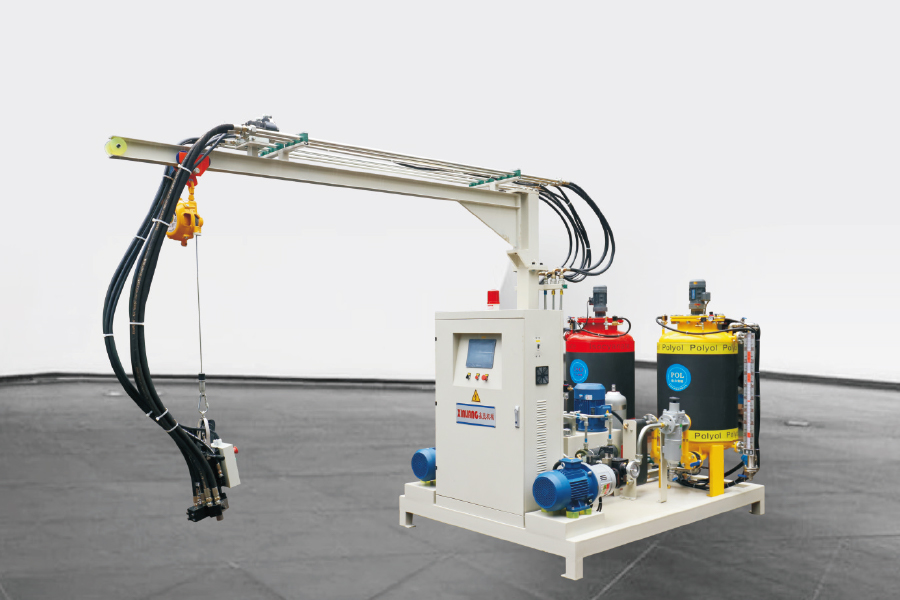
Konvensjonell polyuretan høyt trykk skummende injeksjonsmaskin bruker en vippearm for 180 ° rotas...
Se detaljer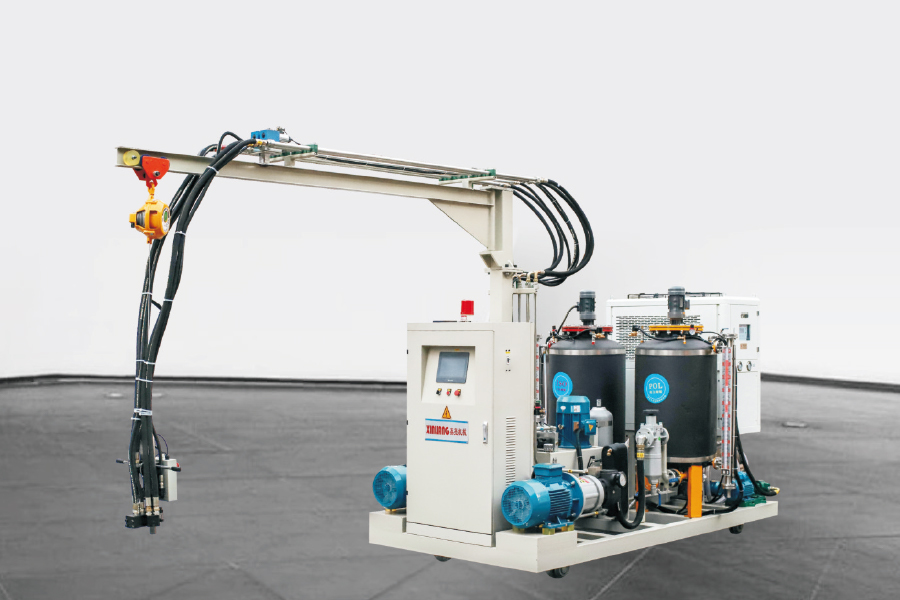
Den to-komponent polyuretan med høyt trykk skummende injeksjonsmaskin med spor har samme konfigur...
Se detaljer
De Tre-komponent polyuretan høyt trykk skummende injeksjonsmaskin har 1 ISO -tank og 2 pol...
Se detaljer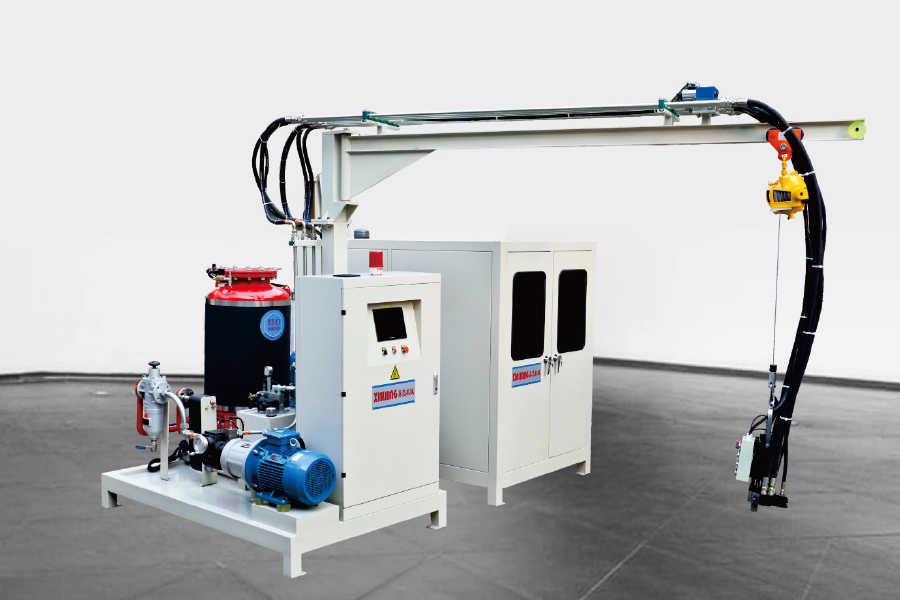
Syklopentan polyuretan høyt trykk skummende injeksjonsmaskin betyr at poly inneholder cyklopentan...
Se detaljer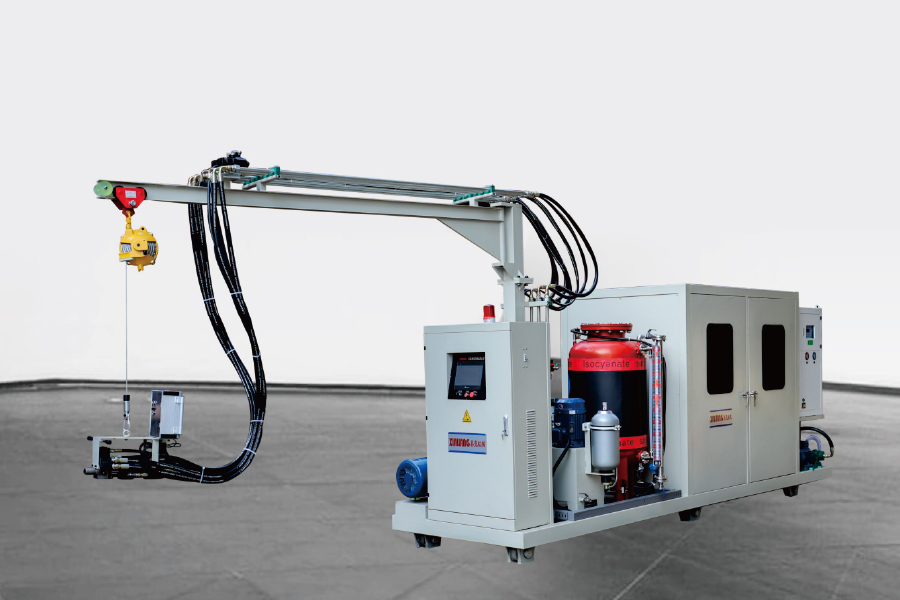
Konfigurasjonen er den samme som skummaskinen med høytrykkshøytrykk. Den eneste forskjellen er at...
Se detaljer
Arbeidsprinsippet i Cyclopentane Premixing System Mål nøyaktig og bland forskjellige polyureta...
Se detaljer