
Xinliang Machinery holder seg alltid til forretningsfilosofien til "folkorientert, kunde først, ærlig ledelse og vinn-vinn-samarbeid".
Robotmerket kan tilpasses, og den seks-aksiske manipulatoren brukes. Det er egnet for kombinasjon...
Se detaljer
Skjær inn i veggen til et kjøleskap-fryser, og du vil finne det: et stivt, blekgult skum som isolerer hele skapet bak en foring på noen millimeter tykk. Enten polyuretanskum havner i et kjøleskap, et bilsete eller et takpanel, er det produsert gjennom samme grunnleggende sekvens.
Det korte svaret: produsenter måler to flytende komponenter - en polyolblanding og et isocyanat - i et tett kontrollert forhold, blander dem ved høyt trykk i en brøkdel av et sekund, injiserer blandingen i en form eller på en bevegelig overflate, og lar en selvoppvarmende kjemisk reaksjon utvide den til en cellulær polymer i løpet av minutter. Temperaturkontroll, forholdsnøyaktighet, blandingsenergi og formhåndtering finnes for å holde reaksjonen repeterbar, skudd etter skudd.
Denne guiden går gjennom kjemien, standard prosesstrinn og utstyrsbeslutningene bak dem – skrevet fra utstyrssiden av industrien av Ningbo Xinliang maskineri , en produsent av høytrykks polyuretanskummaskiner og komplette skummende linjer, så fokuset forblir på det som skjer på fabrikkgulvet.
Polyuretan dannes når en polyol - en alkohol med flere reaktive hydroksylgrupper - reagerer med et isocyanat: MDI for stivt og støpt skum, TDI for platedemping. Reaksjonen frigjør varme mens den bygger et polymernettverk, samtidig som det genereres gass inne i blandingen. Denne sammenkoblingen av strukturbygging og gassgenerering er det som gjør to væsker til fast skum.
To kilder. Vann i formuleringen reagerer med isocyanat og frigjør CO2, som blåser opp cellene. Fysiske esemidler som cyklopentan reagerer ikke i det hele tatt - de fordamper i reaksjonsvarmen og ekspanderer i stedet.
Referanser for industrimaterialer viser standard formuleringer som polyoler, diisocyanater, esemidler, katalysatorer og overflateaktive stoffer. Katalysatorer setter hvor raskt polymeren gelerer i forhold til hvor raskt gass produseres; silikonoverflateaktive stoffer hindrer de tynne celleveggene fra å briste mens skummet stiger; flammehemmere og fyllstoffer justerer sikkerhet og kostnader.
| Inndata | Funksjon | Hva skjer hvis den driver |
|---|---|---|
| Polyolblanding | De viktigste harpiks; bærer tilsetningsstoffer og definerer baseegenskaper | Feil forhold gir mykt, svakt eller sprøtt skum |
| Isocyanat (MDI/TDI) | Reagerer med polyol for å bygge polymernettverket | Forholdsdrift forårsaker krymping, tomrom, sprø celler |
| Blåsemiddel (vann/CO2, cyklopentan) | Skaper gassen som danner cellene | For mye kollapser skummet; for lite gjør den tett |
| Katalysatorer | Balanser geldannelse og gassproduserende reaksjoner | Dårlig balanse forårsaker delte celler eller en tett hud |
| Silikon overflateaktivt middel | Stabiliserer celleveggene under stigning | Grove celler, kratere eller kollaps |
Hele prosessen balanserer på én sammenligning: hvis gassproduksjonen går foran polymeroppbygging, kollapser det stigende skummet; hvis polymeren gelerer for tidlig, blir skummet tett og trekker seg bort fra formen. Formulatorer kaller dette å balansere gel- og blåsereaksjonene - og det er grunnen til at målingsnøyaktighet er spesifisert i brøkdeler av en prosent.
Enten produktet er et støpt bilsete eller isolasjon i kjøleskapet, går sekvensen gjennom de samme seks stadiene:
Maskinsiden av trinn to til fire er hvor konsistens er vunnet eller tapt. For en nærmere teknisk titt, forklarer bloggen vår arbeidsprinsippet for en polyuretan høytrykkskummende injeksjonsmaskin i detalj.
To maskinfamilier dominerer produksjonen. Lavtrykksmaskiner blander komponenter i et kammer som må skylles med løsemiddel etter hvert skudd, noe som gir løsemiddelhåndtering, rengjøringskostnader og renseavfall. Høytrykksmaskiner blandes i stedet for støt: de to strømmene kolliderer ved omtrent 100-200 bar, og blandehodet renser seg selv mekanisk mellom skuddene. Utbyttet er finere, mer ensartede celler, ikke forbruk av løsemidler og mindre kassert materiale - grunnen til at høytrykksutstyr har blitt standard for produksjon av apparater, biler og paneler.
Maskinvaren er mer enkel enn den ser ut: tokomponenttanker, målepumpeenheter som setter forholdet, isolerte høytrykksslanger og et selvrensende blandehode plassert over formen. Synkroniser forhold, temperatur, trykk og skuddtiming, og hvert skudd forlater hodet med samme reaktivitet som det forrige.
 To-komponent polyuretan høytrykks skummende injeksjonsmaskin En høytrykkskummende maskin med måling, mating, blandehode og PLS-kontroll for jevn skuddkvalitet. Ettersom teksten forklarer nøyaktig forhold, temperatur og tidskontroll, passer den til støpelinjer som produserer ensartede skumdeler. Se produkt →
Wikipedias oversikt over behandling av polyuretanskum identifiserer to brede produksjonsruter: støping og plate. Slabstock-linjer strømmer en kontinuerlig strøm på en bevegelig transportør, der en lang bolle med skum hever seg, herder og senere kuttes i blokker - den klassiske ruten for madrasser og møbelkvaliteter. Støping måler i stedet et skudd inn i en individuell form for hver del.
Stivt isolasjonsskum støpes nesten alltid: apparatprodusenter sprøyter inn skum i kjøleskapsrom, panelprodusenter kjører kontinuerlige lamineringslinjer, og vannvarmerskall fylles i lukkede former. Fordi cellene forblir lukket og fanger esemidlet, fungerer stivt skum som struktur og isolasjon på en gang, med termisk ledningsevne som hovedegenskapen.
Hver produktfamilie trekker prosessen i en annen retning - elastisitet for sitteplasser, tetthet og isolasjonsverdi for apparater - så skumplanter kjører separate formuleringer og verktøy for hver.
I flere tiår var isolasjonsskum avhengig av fluorholdige blåsemidler. Internasjonal utfasing under Montreal-protokollen presset industrien først mot HCFC og deretter til hydrokarboner, og cyklopentan er nå standard blåsemiddel for kjøleskap, fryser og panelisolasjon over hele verden. Den tilbyr nesten null ozonnedbrytningspotensial og lavt globalt oppvarmingspotensial; avveiningen er brennbarhet, som produksjonsutstyr må konstrueres rundt.
Brennbarhet håndteres på utstyrsnivå: eksplosjonssikre motorer og sensorer, gasslekkasjedeteksjon og dedikert forblandingsmaskinvare er standardkrav på cyklopentanlinjer, ikke ekstrautstyr.
Det finnes to fôringsmetoder. Direkte injeksjon doserer cyklopentan inn i polyolstrømmen ved selve maskinen, mens et dedikert cyklopentan forblandingssystem forbereder en stabil polyol-blåsemiddelblanding oppstrøms i en forseglet, overvåket stasjon. Bransjesammenligninger krediterer generelt forblanding med bedre enhetlig råvare og sikrere, mer kontrollerbar dosering - en reell fordel når isolasjonsspesifikasjonene er stramme.
 Cyclopentane Premix System Denne forseglede forblandingsstasjonen blander cyklopentan med polyol gjennom måling, blanding og lagringstanker under PLC-overvåking. Det samsvarer med diskusjonen om forhåndsblanding som gir bedre råvareensartethet og sikrere, mer kontrollerbar dosering. Se produkt →
Kjemien endres aldri med skala; det som endres er hvordan muggsopp beveger seg. En frittstående maskin passer til forskningsarbeid, små batcher og ofte skiftende deler. En dreieskivelinje roterer formbærere gjennom støpe-, herde- og utformingsstasjoner, og tilpasser høyvolumutgang til et kompakt fotavtrykk, mens ringformede og H-type linjer bærer flere bærere rundt kontinuerlige løkker for maksimal gjennomstrømning. Saksnotater fra leverandører av skumutstyr tilskriver avfallsreduksjoner på opptil 30 % til automatisert støtposisjonering med roboter eller manipulatorer alene.
Tilpass oppsettet til delen: platespillerceller dominerer sitteplasser og apparatarbeid der én kompakt celle serverer dusinvis av former om dagen, og ringformede oppsett passer til kontinuerlige programmer med høyt volum.
 Produksjonslinje for platespillerskuminjeksjonsmaskin En platespillerlinje som frakter flere støpestasjoner gjennom laste-, skum-, herde- og avformingsstasjoner. Den passer til det beskrevne plateoppsettet som serverer høyt volum sitteplasser og apparatarbeid fra én kompakt produksjonscelle. Se produkt →
Ferdig skum får aksept gjennom en kort liste over tester, hvorav de fleste går rett tilbake til prosesskontroll:
For kjøpere er den praktiske takeawayen enkel: krymping, hulrom og sprø celler spores nesten alltid tilbake til forholdsdrift, temperaturavvik eller slitte blandehoder. Når du sammenligner leverandører, spør spesifikt om målingsnøyaktighet, komponenttemperaturkontroll og rengjørings- og kalibreringsrutiner – svarene forutsier skraphastigheten din bedre enn noen brosjyre.
En polyolblanding og et isocyanat (vanligvis MDI eller TDI), pluss et esemiddel, katalysatorer og et silikon overflateaktivt middel. Blanding av de to hovedvæskene utløser reaksjonen som låser bobler inn i polymeren.
Fleksibelt skum har åpne celler og fjærer tilbake etter kompresjon, så det brukes til madrasser, møbler og bilseter. Stivt skum er lukkede celler og verdsatt for isolasjon i kjøleskap og paneler.
Den måler de to komponentene i et fast forhold, blander dem ved høytrykksstøt i et selvrensende hode, og sprøyter blandingen inn i en form i løpet av sekunder, og arbeider vanligvis rundt 100-200 bar.
Kremtid is usually measured in seconds, full rise takes one to two minutes, and demolding follows within a few minutes depending on the formulation and part thickness.
Den tilbyr nesten null ozonnedbrytningspotensial og lavt global oppvarmingspotensial, noe som gjorde det til standardvalget for apparat- og panelisolasjon etter at fluorholdige midler ble faset ut.
Helherdet skum er stabilt og brukes i hverdagsprodukter over hele verden. Forholdsregler for håndtering gjelder flytende råkjemikalier, som krever ventilasjon, verneutstyr og opplærte operatører.
Kjøle- og fryseisolasjon, varmtvannsberedere, sandwichpaneler, bilseter og interiørdeler, madrasser, møbler, skosåler, sportsutstyr og leker.
Det avhenger av antall komponenter, trykkklasse, automatiseringsnivå og om en komplett produksjonslinje er nødvendig — den pålitelige ruten er et konfigurasjonsbasert tilbud fra utstyrsprodusenten.

Robotmerket kan tilpasses, og den seks-aksiske manipulatoren brukes. Det er egnet for kombinasjon...
Se detaljer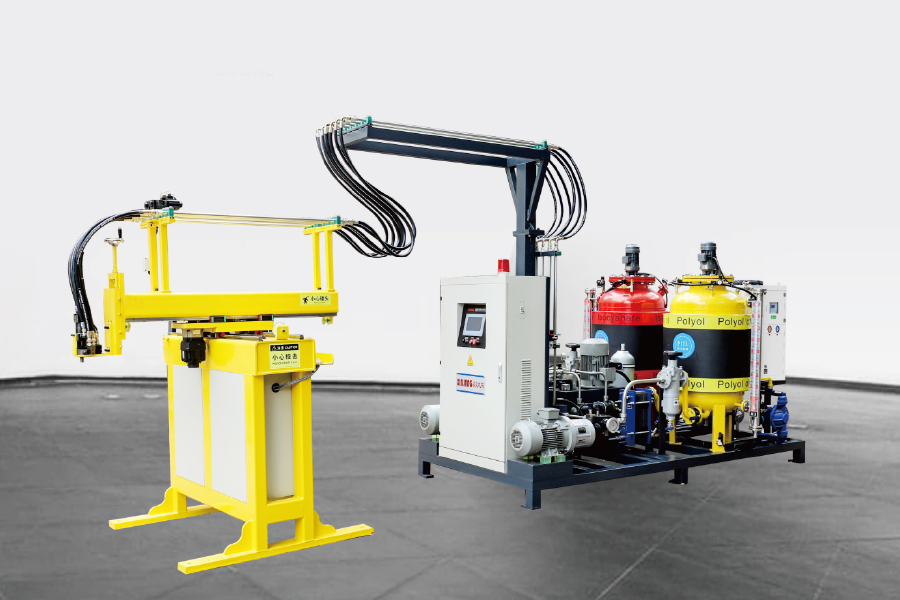
Gjennom Servo Motor Control, ved bruk av en tre-akset-manipulator, programmering av programmet, k...
Se detaljer
Konvensjonell polyuretan høyt trykk skummende injeksjonsmaskin bruker en vippearm for 180 ° rotas...
Se detaljer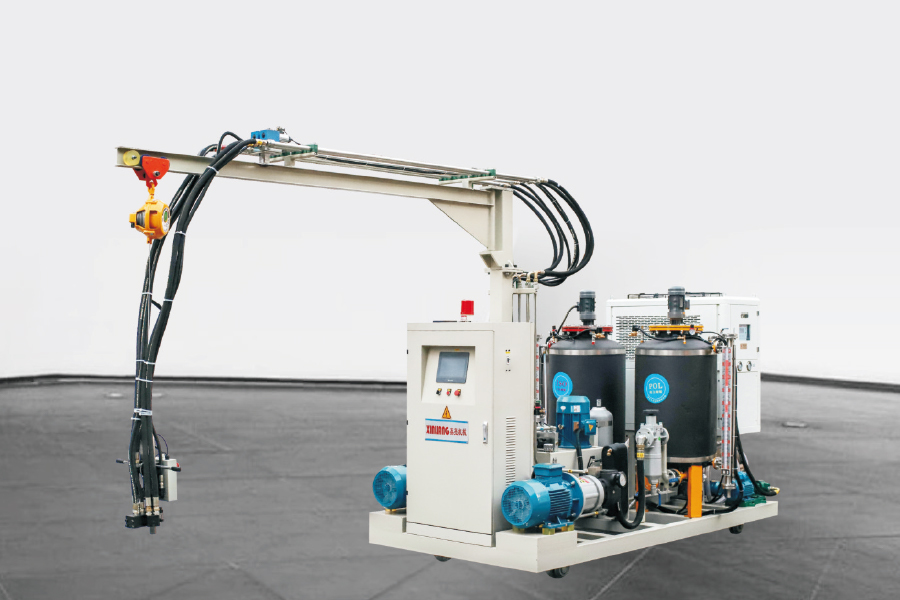
Den to-komponent polyuretan med høyt trykk skummende injeksjonsmaskin med spor har samme konfigur...
Se detaljer
De Tre-komponent polyuretan høyt trykk skummende injeksjonsmaskin har 1 ISO -tank og 2 pol...
Se detaljer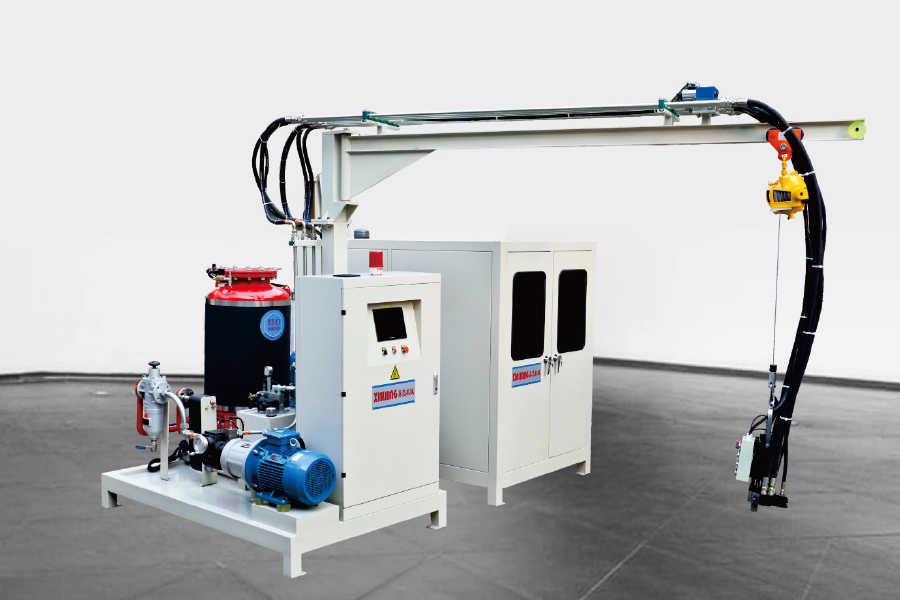
Syklopentan polyuretan høyt trykk skummende injeksjonsmaskin betyr at poly inneholder cyklopentan...
Se detaljer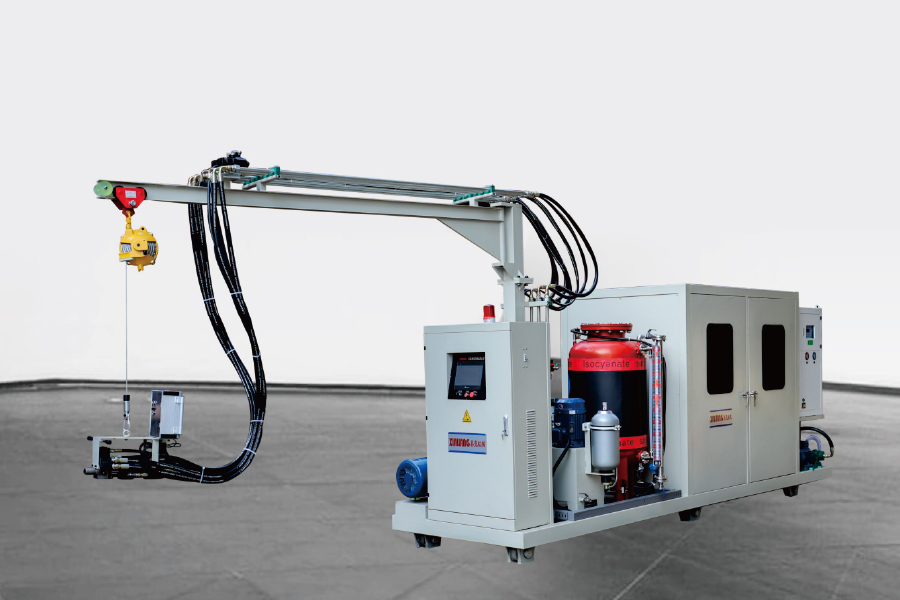
Konfigurasjonen er den samme som skummaskinen med høytrykkshøytrykk. Den eneste forskjellen er at...
Se detaljer
Arbeidsprinsippet i Cyclopentane Premixing System Mål nøyaktig og bland forskjellige polyureta...
Se detaljer