Xinliang Machinery holder seg alltid til forretningsfilosofien til "folkorientert, kunde først, ærlig ledelse og vinn-vinn-samarbeid".
Robotmerket kan tilpasses, og den seks-aksiske manipulatoren brukes. Det er egnet for kombinasjon...
Se detaljer
Gå inn på en sandwichpanellinje og pressen eller dobbeltbeltet får all oppmerksomhet. Pengene blir vanligvis lagret eller tapt et annet sted: ved blandehodet. To linjer utstyrt med identisk formingsutstyr kan kjøres med svært forskjellige skraphastigheter ganske enkelt fordi den ene holder polyol-til-isocyanat-forholdet stabilt og gir et jevnt skudd, mens den andre driver mellom skiftene.
Det er konklusjonen på forhånd, og den gjelder for begge produksjonsrutene – den kontinuerlige dobbeltbeltelinjen som heller skum på en bevegelig overflate, og den formbaserte linjen der et spor- eller robotmontert hode sprøyter inn et målt skudd inn i et hulrom. Resten av denne veiledningen bryter ned hva en polyuretan-sandwichpanelmaskin faktisk inkluderer, hvor skumutstyret tjener seg, og hvilke spesifikasjoner som er verdt å skrive inn i en innkjøpsordre.
Uttrykket brukes løst. Noen leverandører mener hele linjen; kjøpere mener ofte bare skumutstyret. Et fungerende system har normalt fem blokker:
Kontinuerlige og diskontinuerlige linjer deler denne kjernen, men laster den forskjellig. På en kontinuerlig linje er hodet ofte festet og beltet beveger seg under det; output måles i kilogram per minutt, og forholdsstabilitet over timer med løp betyr mer enn enkeltskudds nøyaktighet. På en formlinje går hodet, og metrikken er gram per skudd: et 1200 × 2400 mm panel med en 50 mm kjerne ved 40 kg/m³ trenger omtrent seks kilo skum, plassert jevnt før kremtiden utløper.
Høytrykksmaskiner kolliderer de to strømmene ved 100–200 bar inne i et lite blandekammer, og energien til den kollisjonen gjør blandingen. Lavtrykksmaskiner rører komponentene mekanisk ved omtrent 5–20 bar og er generelt avhengige av kjernedannende luft for å lage cellestrukturen.
I henhold til panelstandarder som EN 14509 og publiserte utstyrsdata er stive PU-panelkjerner vanligvis spesifisert mellom 30 og 50 kg/m³. Å nå den nedre enden av det båndet uten tomrom avhenger av hvor fin og jevn cellestrukturen er, fordi grove celler kollapser under trykket fra laminatoren og etterlater tetthetsvariasjoner over panelbredden.
Den samme logikken gjelder vedheft: impingement-blandet skum fukter de motstående skinnene mer konsekvent, noe som reduserer risikoen for delaminering under saging eller håndtering.
 To-komponent polyuretan høytrykkskummende injeksjonsmaskin med vippearm En to-komponent høytrykks PU-skummende injeksjonsmaskin med 180° vippearm-injeksjon, PLS-kontroll og HB-20 til HB-400-modeller for formbasert panelproduksjon. Se produkt →
For formbasert panelproduksjon er en to-komponent høytrykkskummende injeksjonsmaskin med spor, XY-port eller robotmontert hode det vanlige utgangspunktet. Fest maksimal skuddvekt, forholdsvinduet og travershastigheten først; alt annet på linjen kan tilpasses rundt disse tre tallene.
Dimensjonering er en kort øvelse når panelfamilien er fikset. Multipliser det største panelvolumet med måltettheten for å få maksimal skuddvekt, multipliser deretter panelene per time med det skuddet for å få den kontinuerlige utgangen i kilogram per minutt. To tall kjøpere har en tendens til å glemme: forholdsvinduet pumpene må holde over hele ytelsesområdet, og hodeposisjoneringsnøyaktigheten formoppsettet krever.
| Beslutningspunkt | Kontinuerlig dobbeltbeltelinje | Diskontinuerlig form eller karuselllinje |
|---|---|---|
| Typisk batchstørrelse | Lange opplag, én panelfamilie, høyt volum | Små til mellomstore partier, hyppige produktbytter |
| Hva skumutstyret skal inneholde | Ytelse i kg/min og forholdsstabilitet over timer med løping | Skuddvekts nøyaktighet og repeterbarhet for hodeposisjonering |
| Hodebevegelse | Fast eller kryssende flytepunkt, bevegelig belte under | Spor, XY-portal eller seksakset robot |
| Håndtering av blåsemiddel | Pentan eller HFO med premix og sikkerhetssystemer i større skala | Samme kjemi, mindre buffervolum |
| Spesifiser først | kg/min ved måltetthet, beltehastighetsområde, sidetetningsdesign | Skuddstørrelsesområde, antall former, syklustid |
Der det trengs en tredje strøm - en fargepasta, en katalysatorpakke eller en separat polyol for PIR-formuleringer - legger en trekomponentmaskin til en uavhengig målekrets i stedet for å tvinge tilsetningsstoffet gjennom hovedledningen.
 Tre-komponent polyuretan høytrykkskummende injeksjonsmaskin Legger til en uavhengig målekrets for fargepasta, katalysator eller PIR-polyol, med 1 ISO- og 2 POLY-tanker og mulighet for dobbel tetthet. Se produkt →
Hvis du fortsatt sammenligner konfigurasjoner, vår komplett kjøpers guide til produksjonsutstyr for PU-skum går gjennom samme spesifikasjon trinn panel for panel.
Bl owing agent valg omformer utstyret mer enn de fleste kjøpere forventer. HFC-er fases ned under Kigali-endringen til Montreal-protokollen, og panelprodusenter har i stor grad gått over til cyklopentan, HFO-blandinger eller vannassisterte systemer. Cyclopentan er brannfarlig og har lavt kokepunkt, så det endrer maskinspesifikasjonen: eksplosjonssikkert elektrisk utstyr, nitrogentepper, ventilasjon, gassdeteksjon og en lukket sløyfe som aldri utsetter væsken for atmosfæren.
Alternativet til å injisere pentan direkte er å forhåndsblande det med polyolen først. Et premix-system holder blandingen ved en kontrollert temperatur og trykk, noe som stabiliserer konsentrasjonen av blåsemiddel når blandehodet - den vanlige årsaken til tetthetsdrift og overflatedefekter på pentanblåste paneler. Det reduserer også den frie pentanen som frigjøres ved flytepunktet, noe som har betydning for både sikkerhet og kostnad.
 Cyclopentane Polyol Premix System for polyuretanskum Stabiliserer pentankonsentrasjonen før blandehodet, ved hjelp av flertrinnstanker, målepumper, PLC-kontroll og sekundær omrøring for å redusere tetthetsdrift på pentanblåste panellinjer. Se produkt →
For linjer som allerede kjører pentan, er en premix-enhet ofte den billigste måten å stramme tetthetsvariasjonen på før man vurderer en ny måleenhet.
På en formbasert linje er sekvensen fast: operatøren eller roboten plasserer den nedre overflaten, bæreren indekserer under blandehodet, hodet heller skuddet mens det beveger seg over hulrommet, den øvre fronten plasseres og formen lukkes, pressen holder mens skummet gelerer, og panelet fjernes fra støpeformen og trimmes. Syklustiden er satt av kjemien, ikke maskinen - men maskinen bestemmer om den syklusen kan kjøre på sitt teoretiske minimum.
To detaljer i det oppsettet driver syklustiden. Den første er avstanden hodet må reise mens skummet fortsatt er flytende; en langsom travers tvinger enten et kortere hulrom eller en lengre kremtid. Den andre er formtemperaturen, og det er derfor panellinjer vanligvis knytter formkretsen til det samme kontrollsystemet som måleenheten.
Før du signerer, skriv disse syv punktene skriftlig:
Som en Ningbo-basert produsent av polyuretanskumutstyr Når vi jobber med måleenheter, blandehoder og produksjonslinjer, ser vi det samme mønsteret i de fleste forespørsler: formingsmaskinvaren er spesifisert i detalj, mens skumsiden blir overlatt til siste minutt. Det er feil vei.

Robotmerket kan tilpasses, og den seks-aksiske manipulatoren brukes. Det er egnet for kombinasjon...
Se detaljer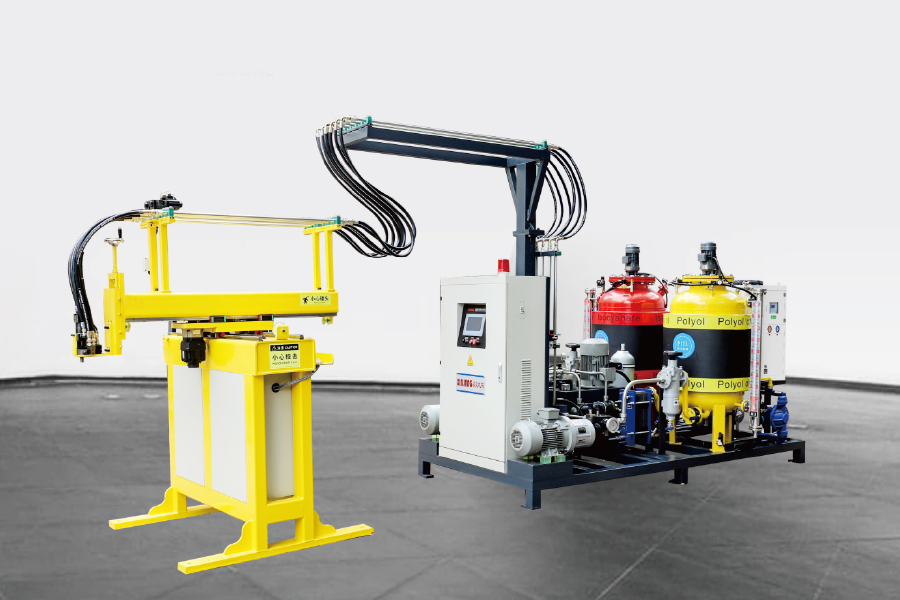
Gjennom Servo Motor Control, ved bruk av en tre-akset-manipulator, programmering av programmet, k...
Se detaljer
Konvensjonell polyuretan høyt trykk skummende injeksjonsmaskin bruker en vippearm for 180 ° rotas...
Se detaljer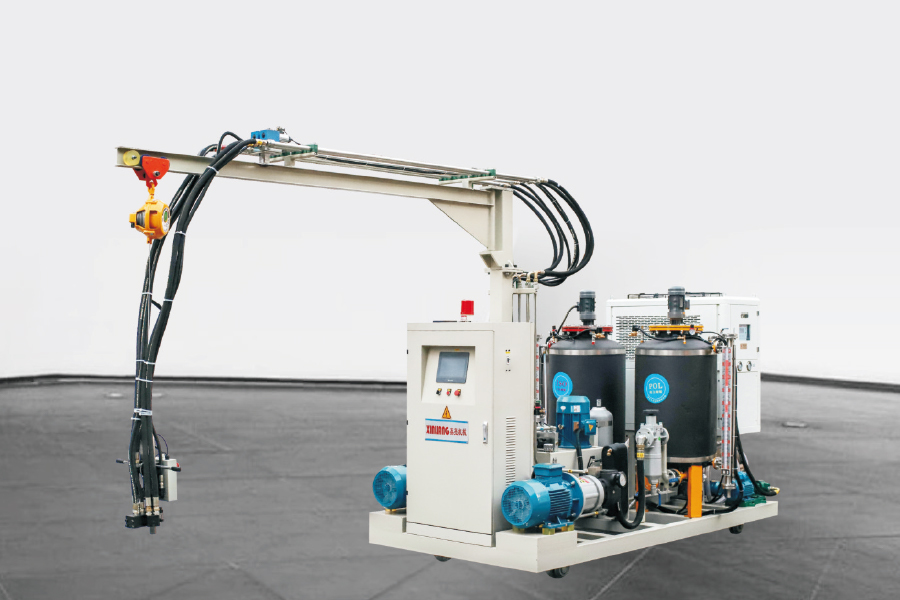
Den to-komponent polyuretan med høyt trykk skummende injeksjonsmaskin med spor har samme konfigur...
Se detaljer
De Tre-komponent polyuretan høyt trykk skummende injeksjonsmaskin har 1 ISO -tank og 2 pol...
Se detaljer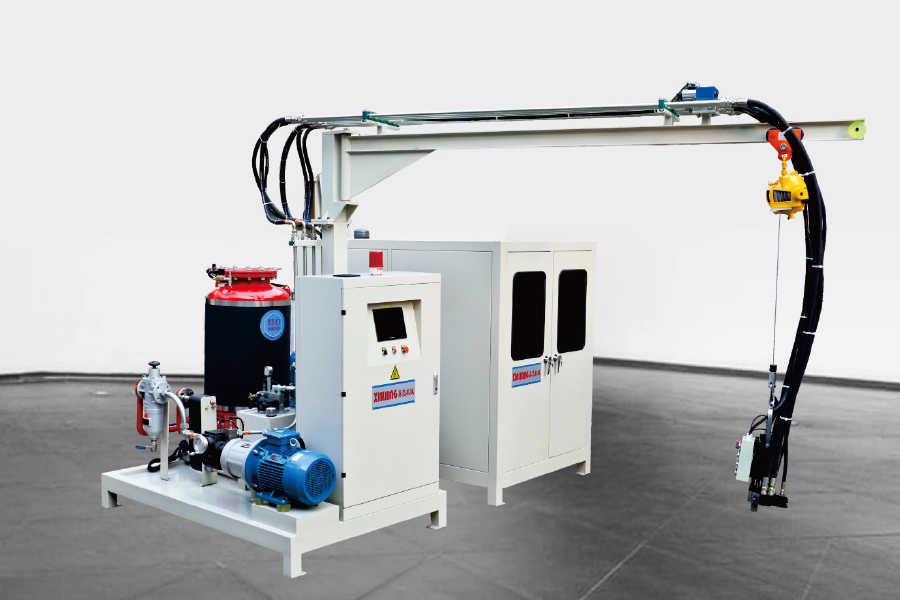
Syklopentan polyuretan høyt trykk skummende injeksjonsmaskin betyr at poly inneholder cyklopentan...
Se detaljer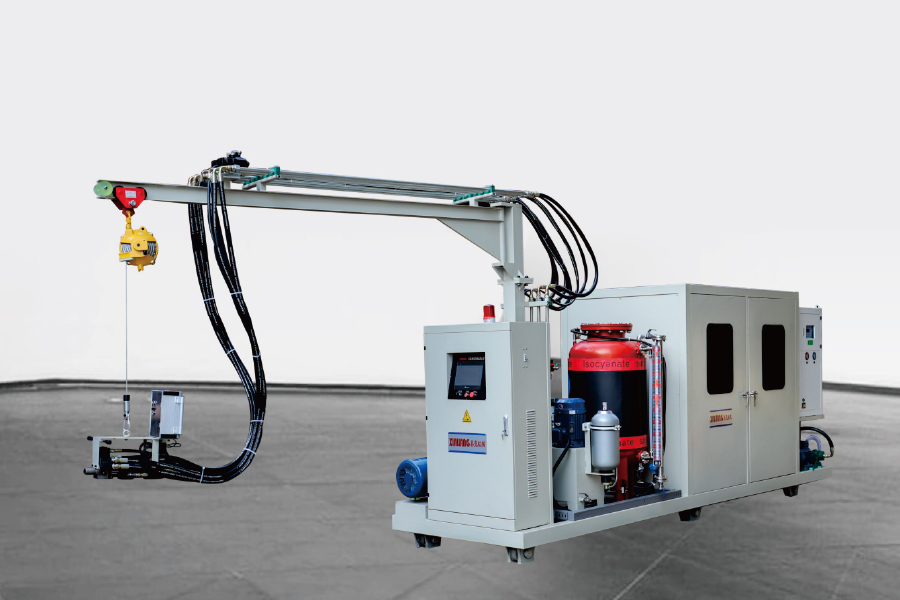
Konfigurasjonen er den samme som skummaskinen med høytrykkshøytrykk. Den eneste forskjellen er at...
Se detaljer
Arbeidsprinsippet i Cyclopentane Premixing System Mål nøyaktig og bland forskjellige polyureta...
Se detaljer