Xinliang Machinery holder seg alltid til forretningsfilosofien til "folkorientert, kunde først, ærlig ledelse og vinn-vinn-samarbeid".
Robotmerket kan tilpasses, og den seks-aksiske manipulatoren brukes. Det er egnet for kombinasjon...
Se detaljer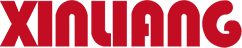
Et kjøleskapsanlegg som bestemmer seg for å ta inn skapskumming, starter vanligvis med det samme spørsmålet: hva krever produksjonen av polyuretanskum egentlig hvis målet er stabil tetthet, ingen tomrom og en utformingstid på under fem minutter? Svaret skrives sjelden ut på et maskindatablad. Den lever i blandingsforholdet, temperaturen til de to komponentene og måten haglen legges inn i hulrommet.
Kortversjonen: produksjon av polyuretanskum er en presisjonsmålingsprosess knyttet til en kjemisk reaksjon. Kontroller forholdet, blandeenergien og injeksjonsmønsteret, og skummet oppfører seg forutsigbart. Mister kontrollen over noen av dem, og ikke noe formtrykk vil redde delen.
Avsnittene nedenfor følger prosessen fra råvaretanker til avstøpningsstasjonen, forklarer hvor høytrykks- og lavtrykkssystemer avviker, og angir hvilken utstyrskonfigurasjon som passer til hvilken produksjonsskala.
To væskestrømmer møtes ved blandehodet. A-siden er en polyolblanding: polyol, katalysator, overflateaktivt middel, esemiddel og, i mange stive formuleringer, vann. B-siden er et isocyanat, oftest polymer MDI for stivt skum eller en MDI/TDI-blanding for fleksible kvaliteter. Alt nedstrøms for blandehodet eksisterer for å levere disse to strømmene i riktig forhold, temperatur og trykk i riktig øyeblikk.
Forholdet fortjener mer oppmerksomhet enn det vanligvis får under et kjøp. Stivt skum kjøres vanligvis med en indeks mellom ca. 100 og 110, hvor indeksen sammenligner den faktiske isocyanatladningen med det støkiometriske kravet. En drift på noen få prosentpoeng endrer cellestruktur, kompresjonsstyrke og formoppførsel, og det er svært vanskelig å korrigere når skummet først har hevet seg.
Disse vinduene er satt av formuleringen, men de er bare reproduserbare når maskinen gjentar samme skuddvekt, forhold og blandingskvalitet på hver syklus.
På en veldrevet linje følger produksjonen av polyuretanskum en fast sekvens enten delen er et kjøleskapsskap eller en bilsetepute.
Diagrammet nedenfor viser hvordan disse trinnene er knyttet til en typisk høytrykksskuminstallasjon.
Den største enkeltavgjørelsen for utstyr er blandeprinsippet, fordi det former vedlikeholdsrutiner, bruk av løsemidler og minimumsskuddstørrelsen linjen kan håndtere pålitelig.
| Vare | Høytrykkskumming | Lavtrykkskumming |
|---|---|---|
| Blandemetode | Impingement-blanding i et lite kammer | Mekanisk omrøring i et blandekammer |
| Arbeidspress | Omtrent 100-200 bar | Omtrent 5-20 bar |
| Kammerrengjøring | Vanligvis selvrensende mellom skuddene | Trenger vanligvis løsemiddelspyling |
| Repeterbarhet for små skudd | Veldig høy | Begrenset av kammervolum |
| Typiske bruksområder | Kjøleskap, bildeler, teknisk skum | Møbler, stive paneler, lavvolumsjobber |
De fleste anlegg starter med en enkelt høytrykksinjeksjonsmaskin og legger til automatisering senere. Den første avgjørelsen er to-komponent eller tre-komponent: en to-komponent enhet måler polyol og isocyanat, mens en tre-komponent enhet tilsetter en tredje strøm, typisk et esemiddel, pigment eller additiv som ikke kan forhåndsblandes inn i polyolen.
 To-komponent polyuretan høytrykkskummende injeksjonsmaskin Konvensjonell polyuretan høytrykkskummende injeksjonsmaskin bruker en vippearm for 180° rotasjonsinjeksjon. Lengden på vippearmen kan tilpasses. Det jeg... Se produkt →
Tilbakebetaling kommer vanligvis fra repeterbarhet i stedet for råhastighet. En maskin som holder skuddvekten innenfor et stramt bånd reduserer skrot og overpakking langt mer pålitelig enn en som ganske enkelt sykler raskere.
En enkelt maskin og en fast form fungerer bra opp til et punkt. Når utformingstiden er kortere enn tiden som trengs for å laste, lukke, skumme, herde og losse én form, kan ikke denne formen lenger holde maskinen opptatt. Dette er gapet som linjeoppsett er designet for å lukke, og det er grunnen til det utstyr for polyuretanskum serien deler seg i flere arkitekturer.
 Produksjonslinje for platespillerskuminjeksjonsmaskin Produksjonslinjen for dreieskiveskummende injeksjonsmaskin har en dreieskive og en reduksjonsmotor som kjernekomponenter, og det er flere formstasjoner på platespilleren... Se produkt →
Velg takttid og delblanding. Et anlegg som kjører mange forskjellige deler, tjener vanligvis mer på rask moldbytte enn på en lengre herdesløyfe.
Valg av blåsemiddel driver både isolasjonsytelsen og sikkerhetsutstyret rundt linjen. Cyclopentane har blitt det vanlige valget for kjøleskapsskap og stive isolasjonspaneler på grunn av det lave globale oppvarmingspotensialet, men det er brannfarlig, noe som endrer ventilasjon, elektrisk klassifisering og materialhåndteringsprosedyrer på stedet.
Et cyklopentan forblandingssystem blander esemidlet inn i polyolen under kontrollert temperatur og trykk, slik at den blandede polyolen når injeksjonsmaskinen som allerede har esemidlet. Sammenlignet med å injisere flytende cyklopentan separat ved blandehodet, gir forblanding en mer jevn cellestruktur og holder den konsentrerte brennbare væsken inne i en lukket sløyfe.
 Cyclopentane Premix System Arbeidsprinsipp for cyklopentan forblandingssystem Mål og bland nøyaktig forskjellige polyuretanråmaterialer, som isocyanat, polyeterpolyol, katalysator, skum... Se produkt →
For anlegg som konverterer bort fra eldre fluorkarbonsystemer, er forblandingsruten ofte den mer håndterbare veien, fordi den eksisterende injeksjonsmaskinen ofte kan beholdes med oppdaterte forseglinger og reviderte kontrollparametere.
Når utstyret er installert og kalibrert, står en håndfull variabler for de fleste kvalitetsproblemer:
De fleste defekter, fra tomrom og korte skudd til tetthetsvariasjoner og overflateblemmer, spores tilbake til en av disse fem. Å jobbe gjennom dem i rekkefølge er raskere enn å justere parametere tilfeldig, og vanlige PU-skumdefekter og deres fikser er en nyttig sjekkliste når det først oppstår en feil.

Robotmerket kan tilpasses, og den seks-aksiske manipulatoren brukes. Det er egnet for kombinasjon...
Se detaljer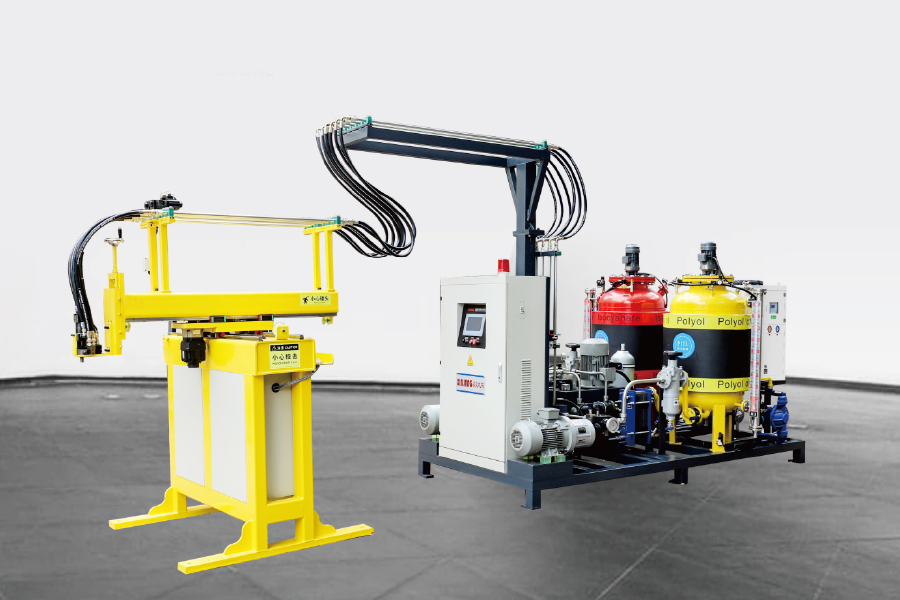
Gjennom Servo Motor Control, ved bruk av en tre-akset-manipulator, programmering av programmet, k...
Se detaljer
Konvensjonell polyuretan høyt trykk skummende injeksjonsmaskin bruker en vippearm for 180 ° rotas...
Se detaljer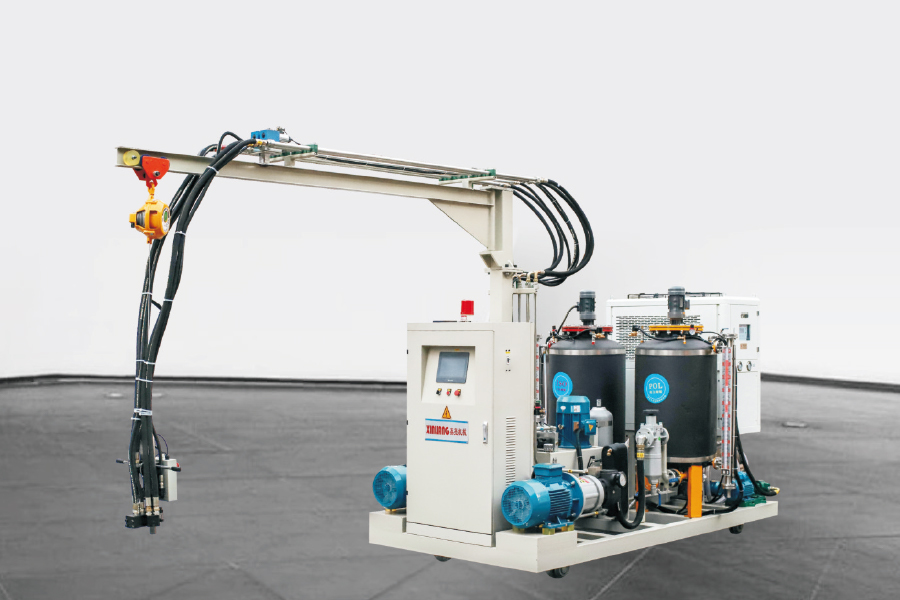
Den to-komponent polyuretan med høyt trykk skummende injeksjonsmaskin med spor har samme konfigur...
Se detaljer
De Tre-komponent polyuretan høyt trykk skummende injeksjonsmaskin har 1 ISO -tank og 2 pol...
Se detaljer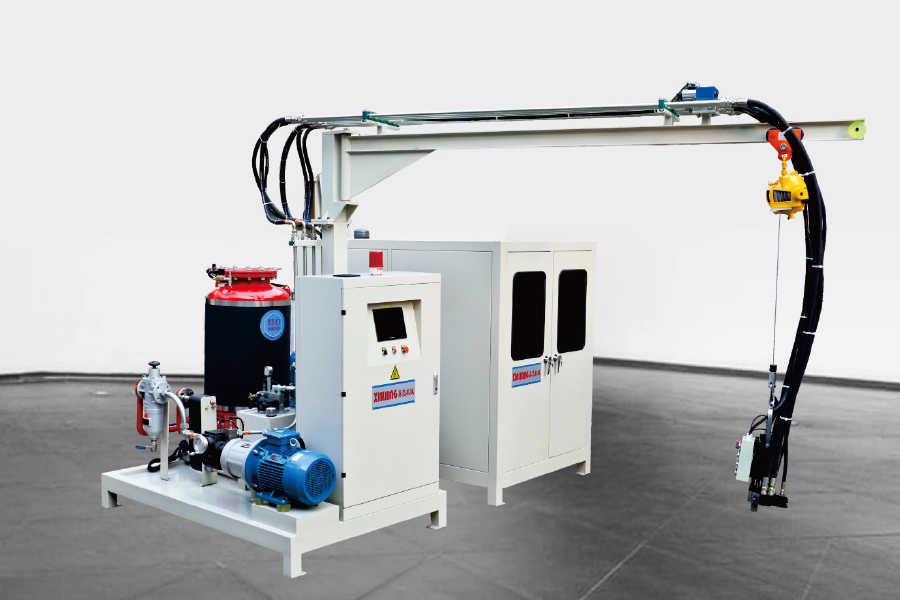
Syklopentan polyuretan høyt trykk skummende injeksjonsmaskin betyr at poly inneholder cyklopentan...
Se detaljer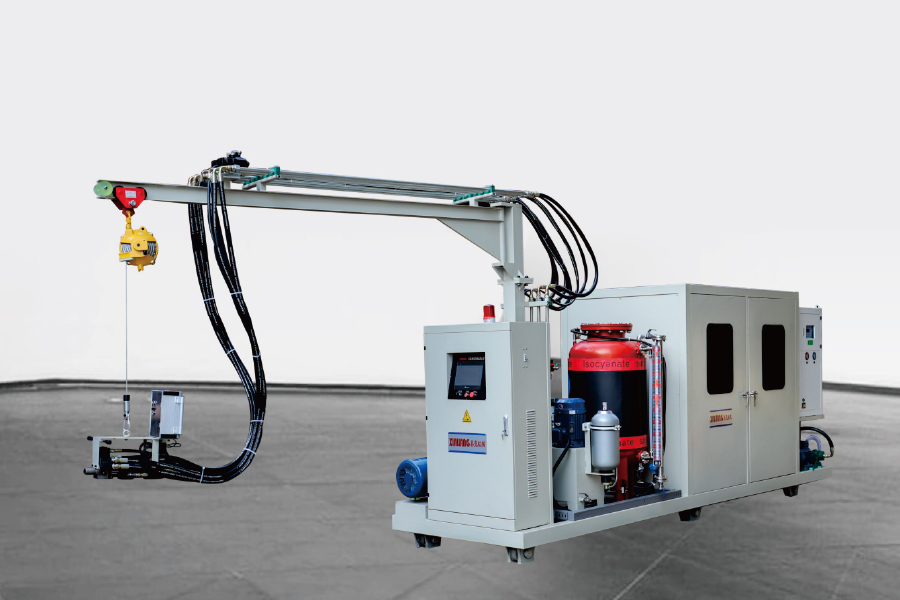
Konfigurasjonen er den samme som skummaskinen med høytrykkshøytrykk. Den eneste forskjellen er at...
Se detaljer
Arbeidsprinsippet i Cyclopentane Premixing System Mål nøyaktig og bland forskjellige polyureta...
Se detaljer