Xinliang Machinery holder seg alltid til forretningsfilosofien til "folkorientert, kunde først, ærlig ledelse og vinn-vinn-samarbeid".
Robotmerket kan tilpasses, og den seks-aksiske manipulatoren brukes. Det er egnet for kombinasjon...
Se detaljer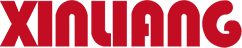
Se for deg et kjølehuspanelanlegg som oppgir en bestilling på 9 m frysepanel på en linje som ble kjøpt for garasjeporter: to formstasjoner, en lavtrykkskummende enhet og et manuelt lokk. Fyllingstiden avviker, kjernedensiteten kryper opp ved injeksjonsenden, og panelet bøyer seg litt etter avformingen. Ingenting er ødelagt. Linjen ble rett og slett aldri designet for det panelet.
Konklusjonen kommer først: på en produksjonslinje for sandwichpaneler bestemmer layouten hvilke bestillinger du kan akseptere, og måleenheten bestemmer hvor gjentatte ganger du kan holde dem. Tykkelsesområde, kjernekjemi og esemiddel er forbedringer på toppen av den sekvensen, ikke erstatninger for den.
Det som følger dekker de fire avgjørelsene som har størst vekt: kontinuerlig versus diskontinuerlig layout, paneloppbygging og kjernekjemi, spesifikasjonen til skummaskinen og blåsemiddelruten. Der en figur vises, er det enten en publisert bransjeverdi eller en beregning du kan gjenta i et regneark.
Begge linjetyper lager samme produkt. Forskjellen er hvordan skummet introduseres og hvor lenge det holdes fast. En kontinuerlig dobbelbelte linje måler skum på den løpende bunnen, legger toppen vendt over den og holder det stigende skummet til tykkelse under beltetrykk til det herder. En diskontinuerlig multistasjonslinje fyller en lukket form med et målt skudd og holder den under en press for herding.
Den ene forskjellen går over i gjennomstrømning, produktmiks, skraphastighet og kapital. Tabellen nedenfor er versjonen som er verdt å lime inn i et leverandørmøte.
| Beslutningspunkt | Kontinuerlig dobbeltbeltelinje | Diskontinuerlig flerstasjonslinje |
|---|---|---|
| Skum introduksjon | Helles på den bevegelige bunnen vendt; toppbelegg påført før beltet | Målt skudd sprøytet inn i en lukket form |
| Utgang | Stilles inn etter beltehastighet, vanligvis 3 til 15 m/min | Stilles etter muggantall og herdetid |
| Panellengde | Kutt til lengde, vanligvis opptil 13,5 m | Begrenset av formlengde |
| Endring i tykkelse | Sakte, og overgang genererer skrot | Avstandsstykker eller formbytte, raskt |
| Produktmiks | Lange serier av en eller to paneltyper | Blandede bestillinger, dører, kjølerom, kortkjøringer |
| Kapital og gulvareal | Høyest | Moderat til lavere |
| Best passform | Volum vegg- og takplater | Tilpasset og blandet produksjon |
Les den siste raden først. Når en eller to paneltyper i en tykkelse dominerer ordreboken, tjener en kontinuerlig linje sin kapital. Når front, kjerne eller tykkelse endres flere ganger i måneden, vinner vanligvis en diskontinuerlig linje på totalkostnaden selv om den ser tregere ut på papiret.
Strip linjen ned og det er seks etapper. Panelklager spores nesten alltid tilbake til en av dem, og sjelden til den operatøren klandrer først.
To belegg, en kjerne og en kantprofil som må overleve håndtering og montering på stedet. Den eksploderte visningen nedenfor viser lagene en skumstasjon faktisk må fylle.
Figur 1: Eksplodert isometrisk visning av et metallbelagt sandwichpanel. Belegg er typisk 0,4 til 0,6 mm stål eller aluminium.
Stivt PIR-skum er vanligvis deklarert til rundt 0,021 til 0,023 W/mK og PUR ved 0,022 til 0,026 W/mK, begge godt under XPS ved 0,029 til 0,035, EPS ved 0,031 til 0,038 og mineralull ved 0,0045 til 0. Spredningen i en familie betyr like mye som gapet mellom familier: den samme PUR-formuleringen kan bevege seg med omtrent 10 % avhengig av esemiddel, cellestruktur og tetthet.
Termisk ledningsevne for vanlige panelkjerner (W/mK, typiske deklarerte verdier)
Figur 2: Nedre stenger betyr bedre isolasjon per millimeter. Verdier er typiske publiserte erklæringer; hver leverandørs ytelseserklæring er det bindende tallet.
Tykkelse gjør da resten av arbeidet, men ikke lineært i en ferdig bygning. Diagrammet nedenfor bruker ren ledning ved lambda = 0,024 W/mK.
U-verdi mot paneltykkelse (lambda = 0,024 W/mK, kun ledning)
Figur 3: Går fra 40 mm til 100 mm kutt beregnet varmetap med ca. 60 %; gå fra 100 mm til 200 mm kutter den med ytterligere 50 %. Ekte paneler yter dårligere enn dette fordi EN 14509-deklarerte verdier inkluderer aldrings- og kuldebrokorreksjoner, og skjøter og fester øker tap på stedet.
Høytrykkshoder blandes ved støt, med injeksjonstrykk typisk angitt mellom 100 og 200 bar, mot omtrent 5 til 30 bar for lavtrykksrøring. Den praktiske forskjellen på en panellinje er cellestruktur og repeterbarhet av skudd: et høytrykkshode fyller et langt, tynt hulrom med mindre tetthetsvariasjon fra ende til ende.
Leverandører oppgir vanligvis en nøyaktighet på omtrent 1 % og repeterbarhet for skudd i området 1 til 1,5 %. Be om variasjonskoeffisienten over 20 påfølgende bilder på din egen formulering, ikke overskriften på dataarket. Komponenttemperaturkontroll betyr like mye, med de fleste panelformuleringer som fungerer best når begge komponentene holdes på omtrent 20 til 25 C innenfor omtrent 2 C.
 To-komponent polyuretan høytrykkskummende injeksjonsmaskin Konvensjonell polyuretan høytrykkskummende injeksjonsmaskin bruker en vippearm for 180° rotasjonsinjeksjon. Lengden på vippearmen kan tilpasses. Det jeg... Se produkt →
Overpakking er den stille kostnaden på denne typen linje. Fylling 5 til 10 % over den teoretiske minimumstettheten er vanlig på en utunet maskin, og det er den raskeste kostnaden å angripe fordi det vises i hvert panel. Trekomponentmaskiner legger til en tredje strøm for tilsetningsstoffer som flammehemmere, pigmenter eller kjernedannende midler uten å blande dem inn i polyolen på forhånd, noe som er verdt å vurdere hvis PIR-formuleringene dine endres ofte.
Syklus matematikk først: gjennomstrømningen tilsvarer antall formstasjoner delt på syklustiden. Å legge til stasjoner er nesten alltid billigere, tryggere og raskere enn å forkorte herdetiden gjennom kjemi.
 Ringformet skuminjeksjonsmaskin produksjonslinje Den ovale produksjonslinjen har en horisontal ringstrukturoppsett, som kan møte behovene til forskjellige skumformer i forskjellige størrelser, og flere produkter kan blandes... Se produkt →
Uansett hvilken layout du velger, er formen en del av kvalitetssystemet. Ensartet formtemperatur over et 9 m hulrom, lokkstivhet og disiplin for slippmiddel påvirker bøying og overflatefinish mer enn de fleste kjøpere forventer på tilbudsstadiet.
Syklopentan har et ozonnedbrytningspotensial på null og et globalt oppvarmingspotensial langt under HFK-ene det erstatter. Publiserte 100-årstall angir HFC-141b til omtrent 700 og HFC-245fa til omtrent 1000, mens hydrokarboner ligger i de lave tiere. I henhold til EUs reviderte F-gassforordning (EU) 2024/573 presses HFC-ruten ytterligere, og det er grunnen til at hydrokarbonsystemer stadig vinner andel i panelskum.
Pentan er brannfarlig, og det endrer anlegget, ikke bare maskinen. Forvent eksplosjonssikkert elektrisk utstyr i skummingssonen, mekanisk ventilasjon, gassdeteksjon, jording og binding, og ingen tennkilder i nærheten av blandehodet. Et pre-mix-system holder pentankonsentrasjonen og temperaturen stabil før dosering, som er det som gjør skuddet repeterbart fra det første panelet i et skifte til det siste.
 Cyclopentane Premix System Arbeidsprinsipp for cyklopentan forblandingssystem Mål og bland nøyaktig forskjellige polyuretanråmaterialer, som isocyanat, polyeterpolyol, katalysator, skum... Se produkt →
Brannytelse er en separat samtale fra termisk ytelse. Paneler er klassifisert i henhold til EN 13501-1; mange PIR-systemer er testet til B-s1,d0, PUR-systemer lander vanligvis på B-s2,d0 eller B-s3,d0, og mineralullkjerner når A2-s1,d0. Klassifisering er systemspesifikk og tykkelsesspesifikk, så les alltid ytelseserklæringen for den nøyaktige oppbyggingen du selger, og anta aldri at en kjernekjemi alene garanterer en klasse.
Seks feil står for de fleste panelklager, og hver av dem har en kort liste over første kontroller.
For en fabrikkgodkjenningstest, be om følgende skriftlig:
Det er utstyrssettet som forvandler to metallbelegg og en skumkjerne til et isolert panel: frontmating, kantforsegling, en skum- eller injeksjonsmaskin, en herdeseksjon som et dobbeltbelte eller en presse, deretter avskjæring, trimming og stabling.
På diskontinuerlige linjer er gjennomstrømningen lik formstasjoner delt på syklustid, så en 20-stasjonslinje med en 10-minutters syklus produserer omtrent 120 paneler i timen med sin teoretiske hastighet. Reell produksjon er lavere etter omstillinger og skrot; beregn alltid ut fra din egen panelstørrelse.
PUR er vanligvis billigere og oppfyller standard krav til kjølerom og vegger. PIR velges når brannytelse eller høyere driftstemperatur betyr noe, og det er vanligvis testet til en bedre EN 13501-1-klasse enn PUR, men til en høyere formuleringskostnad.
Ja, og mange nye linjer gjør det. Det krever et eksplosjonssikkert skumområde, ventilasjon, gassdeteksjon og et forblandings- eller doseringssystem, så ettermonteringskostnadene er reelle. Gevinsten er regulatorisk stabilitet og en GWP langt under HFC-141b eller HFC-245fa.
De fleste metallbelagte PUR- og PIR-panelkjerner er spesifisert i området 38 til 45 kg/m3. Under det faller mekaniske egenskaper og dimensjonsstabilitet bort; godt over det, betaler du for materiale som gir liten isolasjonsverdi.
Kjølerom passer godt til diskontinuerlige linjer fordi nødvendige lengder og tykkelser varierer mye og ordrevolumet er moderat. Kontinuerlige dobbeltbåndslinjer gir mening når en eller to paneltyper dominerer ordreboken og volumer rettferdiggjør kapitalen.
Før du signerer noe, be om to dokumenter: en repeterbarhetsrekord for skuddvekt fra en maskin som allerede kjører, og en fabrikkaksepttest på din egen formulering med den tiltenkte tykkelsen. Disse to postene forteller deg mer om en produksjonslinje for sandwichpaneler enn noen brosjyre.
Hvis du fortsatt kartlegger prosesssekvensen, vår kjøperguide til produksjonsutstyr for PU-skum går gjennom utstyrsbestillingen og spørsmålene som skal stilles på hvert trinn. Ningbo Xinliang maskineri leverer måleenheten, linjeoppsettet og blåsemiddelsystemet som én pakke, tilpasset panelområdet ditt og utgangsmålet.

Robotmerket kan tilpasses, og den seks-aksiske manipulatoren brukes. Det er egnet for kombinasjon...
Se detaljer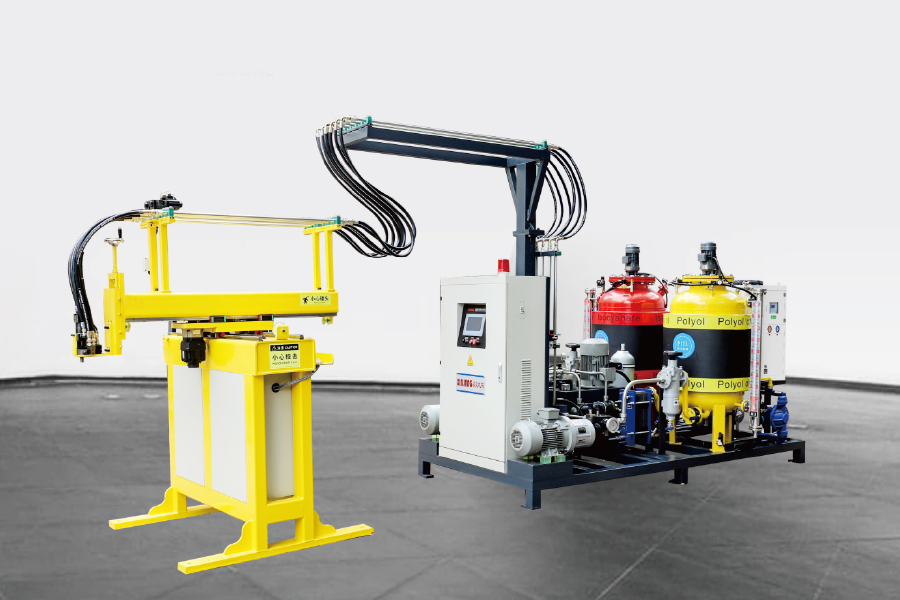
Gjennom Servo Motor Control, ved bruk av en tre-akset-manipulator, programmering av programmet, k...
Se detaljer
Konvensjonell polyuretan høyt trykk skummende injeksjonsmaskin bruker en vippearm for 180 ° rotas...
Se detaljer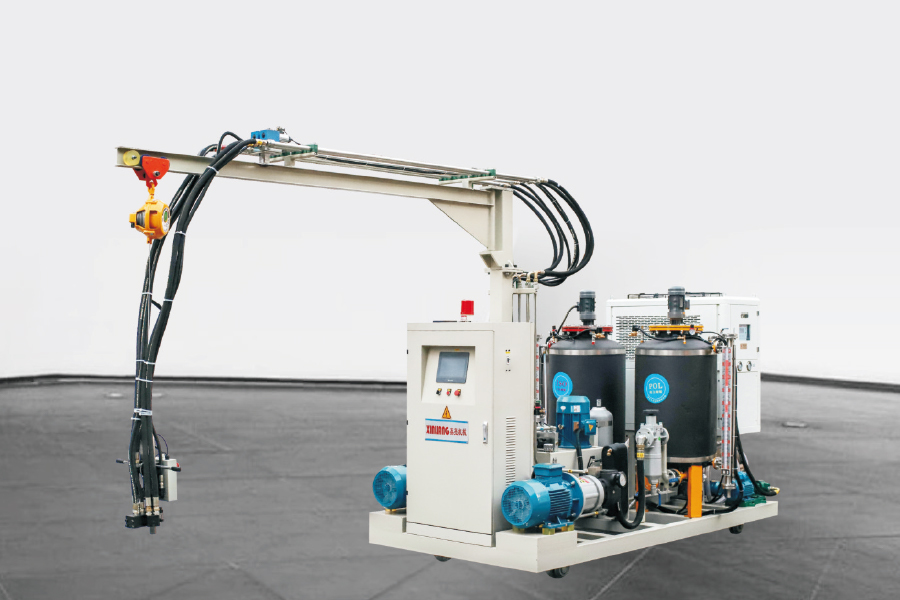
Den to-komponent polyuretan med høyt trykk skummende injeksjonsmaskin med spor har samme konfigur...
Se detaljer
De Tre-komponent polyuretan høyt trykk skummende injeksjonsmaskin har 1 ISO -tank og 2 pol...
Se detaljer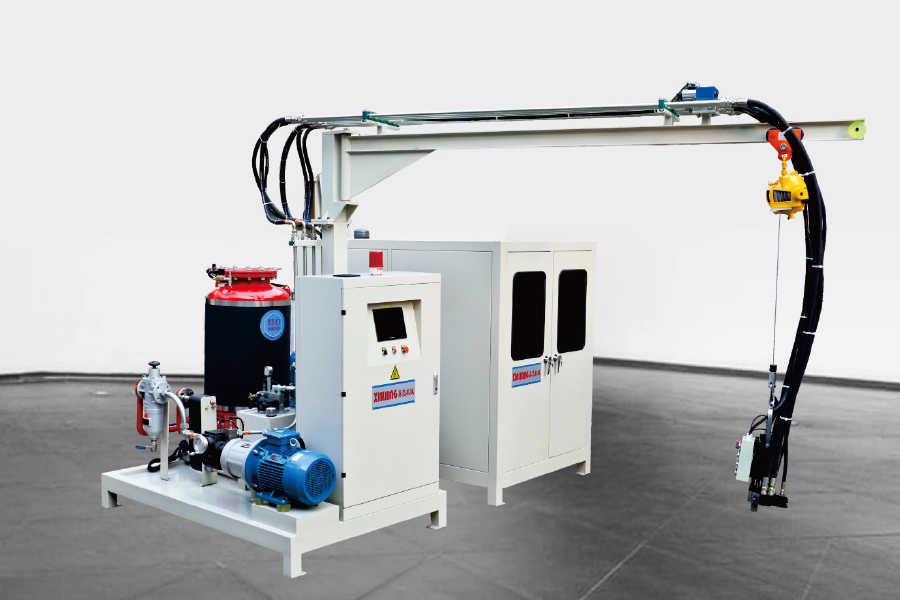
Syklopentan polyuretan høyt trykk skummende injeksjonsmaskin betyr at poly inneholder cyklopentan...
Se detaljer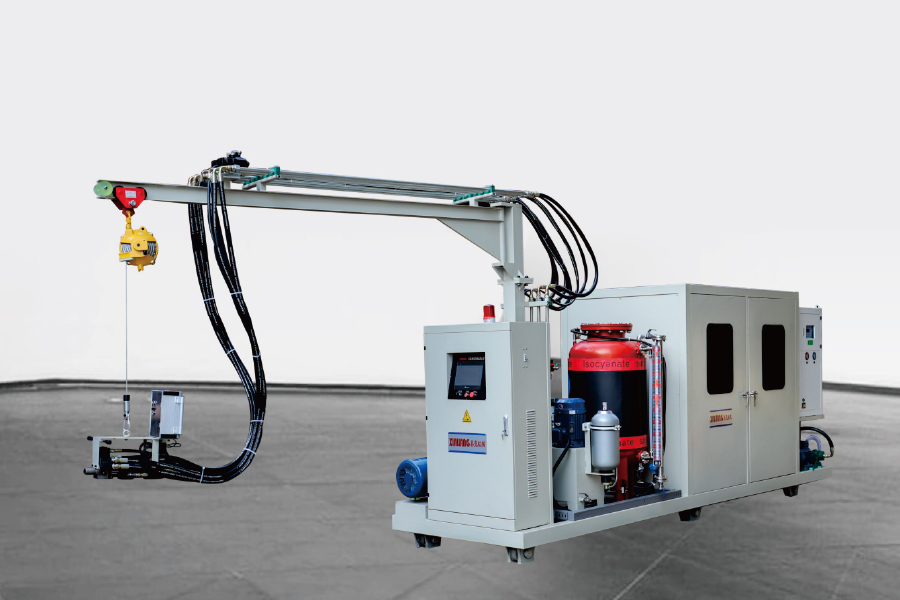
Konfigurasjonen er den samme som skummaskinen med høytrykkshøytrykk. Den eneste forskjellen er at...
Se detaljer
Arbeidsprinsippet i Cyclopentane Premixing System Mål nøyaktig og bland forskjellige polyureta...
Se detaljer