Xinliang Machinery holder seg alltid til forretningsfilosofien til "folkorientert, kunde først, ærlig ledelse og vinn-vinn-samarbeid".
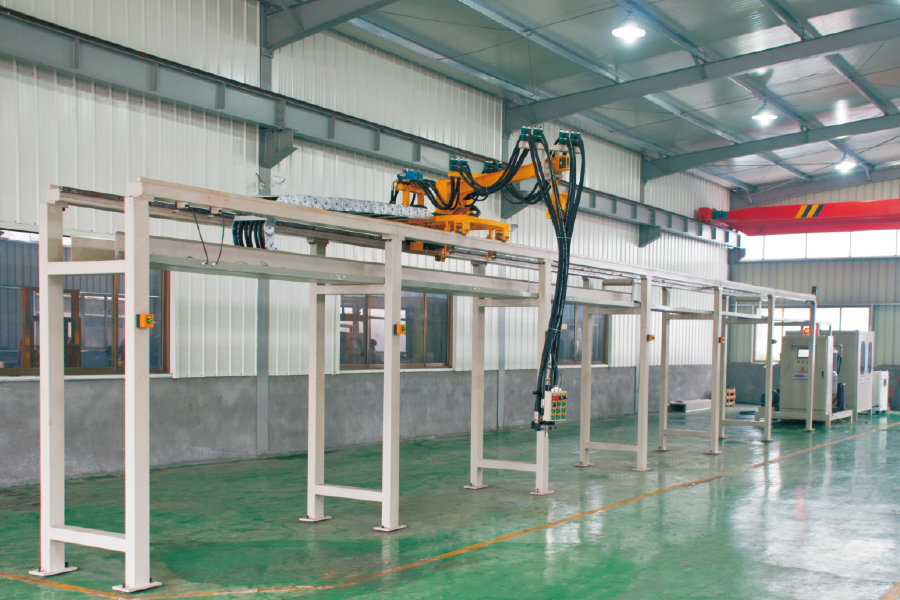
Robotmerket kan tilpasses, og den seks-aksiske manipulatoren brukes. Det er egnet for kombinasjon...
Se detaljer
Når en fabrikksjef spør om en PU-sandwichpanelmaskin, er det virkelige spørsmålet vanligvis ikke bare hvor fort den kan kjøre. Det er om linjen kan holde en jevn skumtetthet, holde metallet flatt og unngå harpiksavfall over tusenvis av kvadratmeter. En PU sandwichpanelmaskin er en integrert produksjonslinje som tar en metallspole og et flytende polyuretanskumsystem og gjør dem om til et stivt isolert panel i en kontinuerlig sekvens.
Hvis du vurderer en ny linje, er den viktigste delen av polyuretanskuminjeksjonen. Profileringslinjen, forvarmingsovnen, dobbel beltepressen og kutteren betyr noe, men skummaskinen kontrollerer panelvekt, termisk ytelse, vedheft og kostnad. Denne veiledningen forklarer hva hver stasjon gjør, hvordan man sammenligner linjekonfigurasjoner, og hvilke kjøpsdetaljer som forårsaker problemer senere.
En kontinuerlig linje kan leses fra spole til ferdig panel i fem hovedtrinn:
Isometrisk visning av hovedstasjonene i en kontinuerlig PU-sandwichpanellinje.
| Stasjon | Funksjon | Hva skal sjekkes |
|---|---|---|
| Avvikling system | Mater metallspolen inn i ledningen og kontrollerer spenningen. | Spolebreddeområde, spenningsstabilitet og byttetid. |
| Rulleforming unit | Profilerer belegget til ønsket panelgeometri. | Verktøypresisjon, linjehastighet og materialtykkelseskapasitet. |
| Forvarming av ovn | Varmer opp og tørker metallbelegget for å forbedre skumvedheften. | Temperaturensartethet og energiforbruk. |
| PU skum injeksjon unit | Måler og blander isocyanat og polyol ved høyt trykk, og injiserer deretter blandingen mellom overflater. | Blandingsforholdsnøyaktighet, trykkstabilitet og selvrensende ytelse. |
| Dobbel beltepresse og kutter | Styrer det ekspanderende skummet og overflatene mens panelet herder, og kutter det deretter til lengden. | Beltehastighetskontroll, paneltykkelsestoleranse og skjærenøyaktighet. |
Panelprodusenter trenger ikke alltid samme linjestruktur. Leverandørens utvalg bruker ofte H-type, ringformede eller dreieskivekonfigurasjoner for den skummende delen. Hver layout balanserer produksjon, gulvplass, overgangsfleksibilitet, automatisering og kapitalkostnader.
Relativ poengsum: 1 = lavest, 5 = høyest. Verdier reflekterer vanlige utstyrsvalgsfaktorer.
For panelprodusenter som trenger stabil prosesskontroll, enkelt vedlikehold og en klar linjeflyt, er en H-type skumlinje et vanlig utgangspunkt. Den bruker en lineær bane for injeksjon og herding, noe som gjør prosessen lettere å observere og justere.
 H-Type skummende injeksjonsmaskin produksjonslinje for panelmakere Denne lineære skummende linjen er egnet for produsenter som trenger stabil prosesskontroll og enkelt vedlikehold. Dens modulære armaturer og tankkjedesystem støtter effektiv produksjon av flere varianter, noe som gjør det til et praktisk utgangspunkt når man sammenligner panellinjekonfigurasjoner. Se produkt →
Når du sammenligner tilbud, ikke sammenlign bare totalprisen. Sammenlign hvordan skumdelen er konfigurert, for det er der materialkostnad og panelkvalitet bestemmes.
Et godt kontrollert høytrykksskuminjeksjonssystem begrenser også overspray og skudd uten forhold. I PU-skumproduksjon er dette grunnen til at høytrykksinjeksjon er forbundet med materialbesparelser; se dette bransjenotatet om å redusere materialavfall med 30 prosent i PU-skum for en nærmere titt på mekanismen.
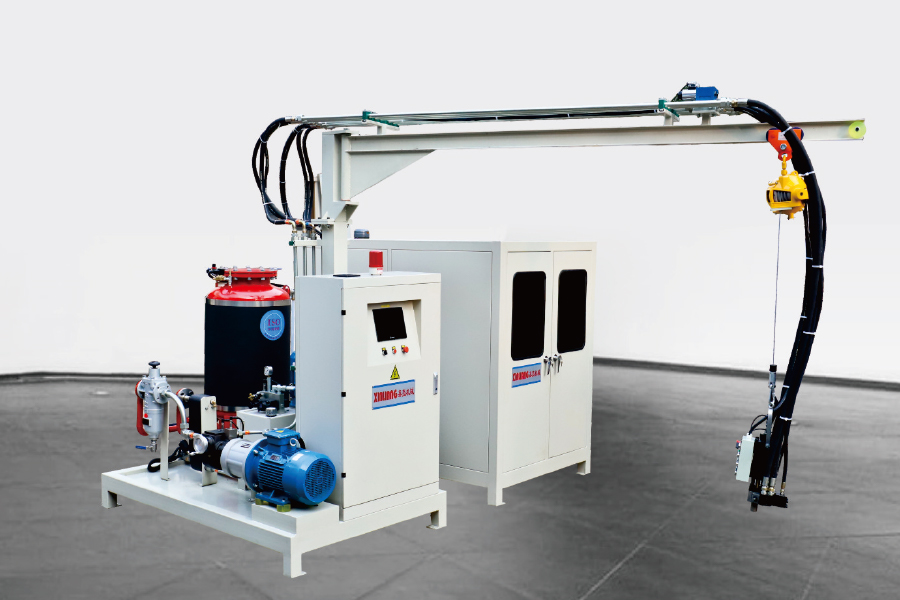
Hvis du allerede har en dobbel beltepresse og kuttestasjon, trenger du kanskje ikke en komplett nøkkelferdig linje. En frittstående høytrykksskuminjeksjonsmaskin kan integreres med din eksisterende panellinje.
 To-komponent polyuretan høytrykkskummende injeksjonsmaskin En frittstående høytrykksinjeksjonsmaskin med PLC lukket sløyfekontroll og importerte strømningsmålere, designet for nøyaktig måling og enkel betjening. Den integreres med eksisterende doble beltepresser, og tilbyr høy skumkvalitet og redusert materialavfall for daglig produksjon. Se produkt →
Cyclopentan er nå et av de vanligste esemidlene for stive polyuretanskumpaneler fordi det har lavt global oppvarmingspotensial og gir en fin, jevn cellestruktur. Avveiningen er sikkerhet. Cyclopentan er brannfarlig, så maskinområdet må bruke eksplosjonssikre motorer, gassdeteksjon og nitrogenbeskyttelse for premix-systemet.
Driftskostnadene avhenger ikke bare av skumtetthet, men også av rengjøringsfrekvensen, slitasje på blandehodet og mengden materiale som kastes under oppstart og avstengning. En linje med pålitelig selvrensende og repeterbar trykkkontroll lønner seg ved å redusere avfall og nedetid.
 Syklopentan polyuretan høytrykksskummende injeksjonsmaskin Denne maskinen er bygget for syklopentan-blåst skum, med eksplosjonssikre motorer, gassdeteksjon og antistatisk design. Den støtter miljøvennlig isolasjonsproduksjon for apparater, konstruksjonspaneler og kjølekjedelogistikk, med pålitelig selvrensende og repeterbar trykkkontroll. Se produkt →
Den produserer metallbelagte isolerte paneler med en kjerne av polyuretanskum, vanligvis brukt til kjølerom, renrom, veggpaneler, tak og prefabrikkerte bygninger.
En PU-skummaskin er kjerneenheten som måler, blander og injiserer skummet. En sandwichpanelmaskin er hele linjen som mater, profilerer, limer, herder og kutter panelet.
Ja. Mange moderne linjer er konfigurert med et cyklopentan forblandingssystem og eksplosjonssikre komponenter for å møte miljø- og sikkerhetskrav.
Kostnad avhenger av linjehastighet, panelbredde, automatiseringsnivå, og om du trenger cyklopentan-sikkert utstyr. Et fasttelefontilbud er mer meningsfylt enn en enkelt maskinpris.
De vanlige årsakene er feil råmaterialeforhold, fuktighet på overflater, ustabilt injeksjonstrykk eller utilstrekkelig herdetid i dobbeltbåndpressen.
Kontinuerlige linjer går spoler gjennom et dobbelt belte og er best for store volumer. Diskontinuerlige linjer behandler paneler i partier og gir mer fleksibilitet for forskjellige størrelser.
Den riktige PU-sandwichpanelmaskinen kombinerer en pålitelig skuminnsprøytningskjerne, et linjeoppsett som matcher produksjonsvolumet ditt, og en leverandør som kan hjelpe deg igangsetting av blåsemiddel og sikkerhetssystemer. Begynn med skumdelen, sammenlign de skjulte kostnadene for hver layout, og bruk sjekklisten i denne veiledningen for å stille bedre spørsmål før du signerer.

Robotmerket kan tilpasses, og den seks-aksiske manipulatoren brukes. Det er egnet for kombinasjon...
Se detaljer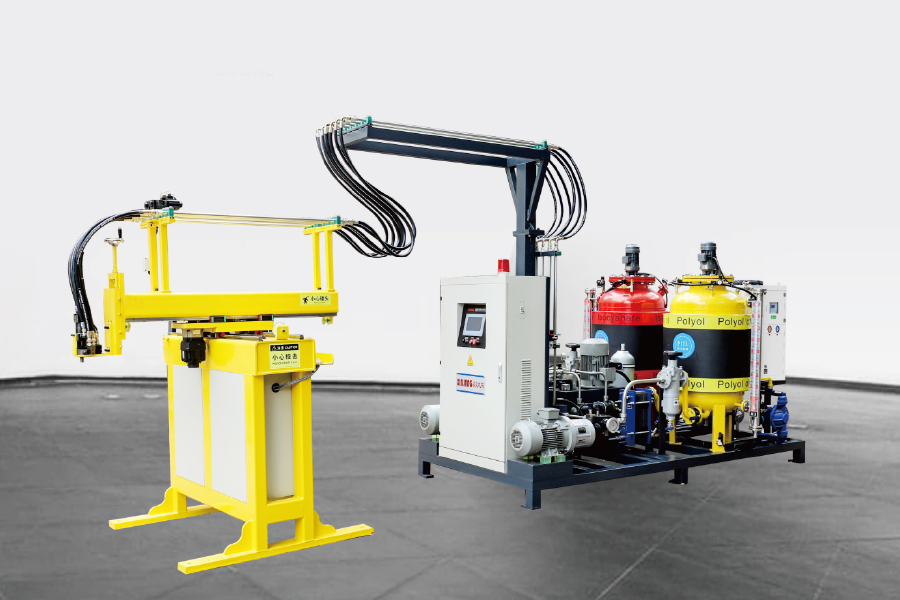
Gjennom Servo Motor Control, ved bruk av en tre-akset-manipulator, programmering av programmet, k...
Se detaljer
Konvensjonell polyuretan høyt trykk skummende injeksjonsmaskin bruker en vippearm for 180 ° rotas...
Se detaljer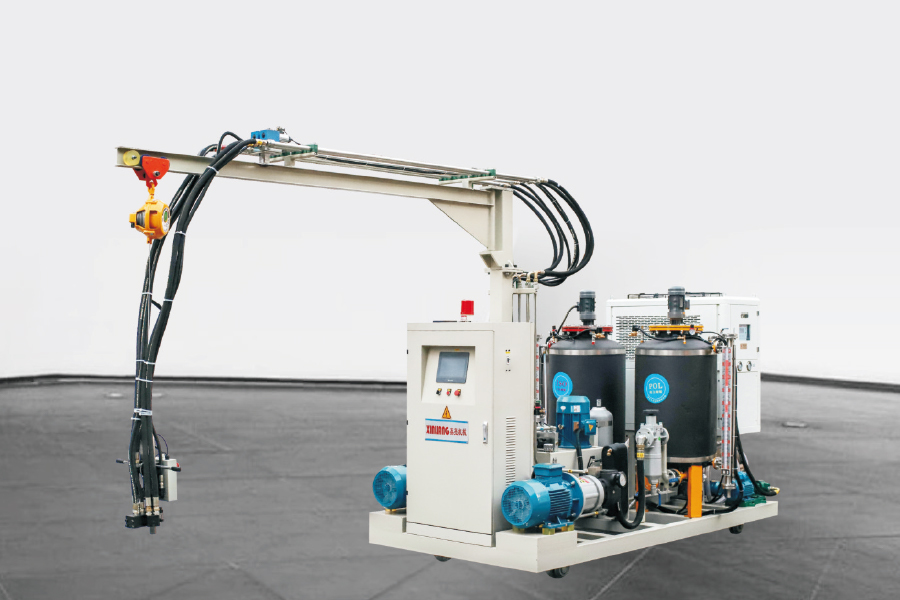
Den to-komponent polyuretan med høyt trykk skummende injeksjonsmaskin med spor har samme konfigur...
Se detaljer
De Tre-komponent polyuretan høyt trykk skummende injeksjonsmaskin har 1 ISO -tank og 2 pol...
Se detaljer
Syklopentan polyuretan høyt trykk skummende injeksjonsmaskin betyr at poly inneholder cyklopentan...
Se detaljer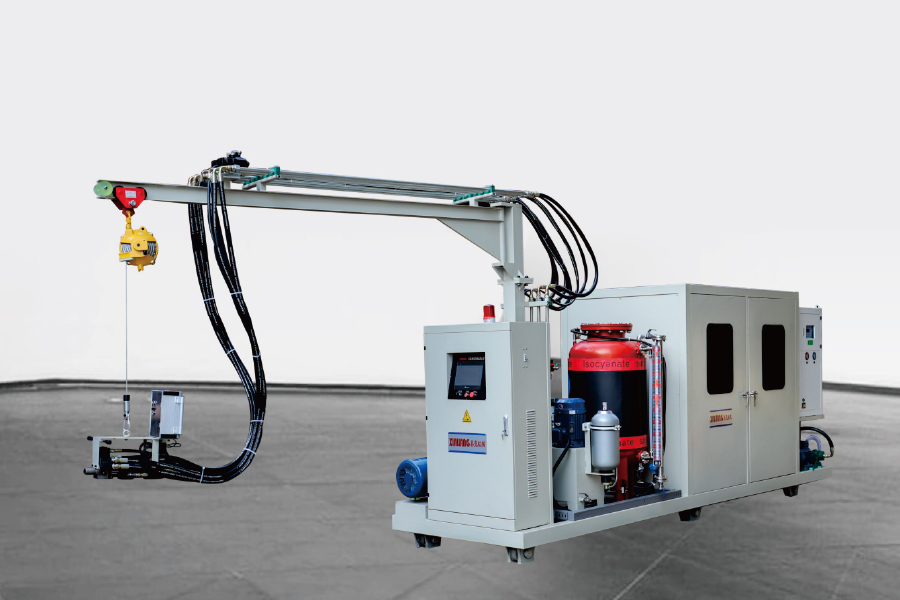
Konfigurasjonen er den samme som skummaskinen med høytrykkshøytrykk. Den eneste forskjellen er at...
Se detaljer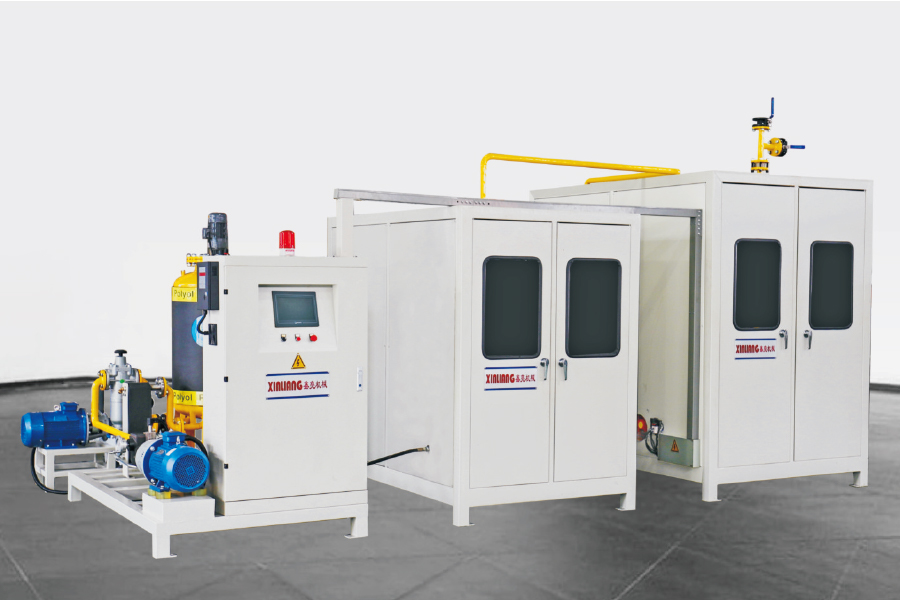
Arbeidsprinsippet i Cyclopentane Premixing System Mål nøyaktig og bland forskjellige polyureta...
Se detaljer